একটি ধাতব ফ্যাব্রিকেটর একটি purlin চুক্তি গ্রহণ করে সাধারণত একই গণিতকে আঘাত করে: একটি প্রেস ব্রেক প্রতি 30 থেকে 60 সেকেন্ডে একটি মাল্টি-বেন্ড অংশ সরবরাহ করে, যখন প্রথম অর্ডারটি মাসের শেষে 8,000 অভিন্ন দৈর্ঘ্যের দাবি করে। ক শীট ধাতু রোল সাবেক প্রতি মিনিটে 15 থেকে 50 মিটার গতিতে কয়েল থেকে ক্রমাগত গঠন করে, হাজার হাজার পুনরাবৃত্তি জুড়ে একটি ক্রস-সেকশন ধরে রেখে সেই হিসাব পরিবর্তন করে। এই নির্দেশিকাটি ব্যাখ্যা করে যে মেশিনটি কী করে, কোন প্রোফাইলগুলি সবচেয়ে দ্রুত চলে এবং চারটি বৈশিষ্ট্য যা নির্ধারণ করে যে একটি লাইন নিজের জন্য অর্থ প্রদান করে কিনা।
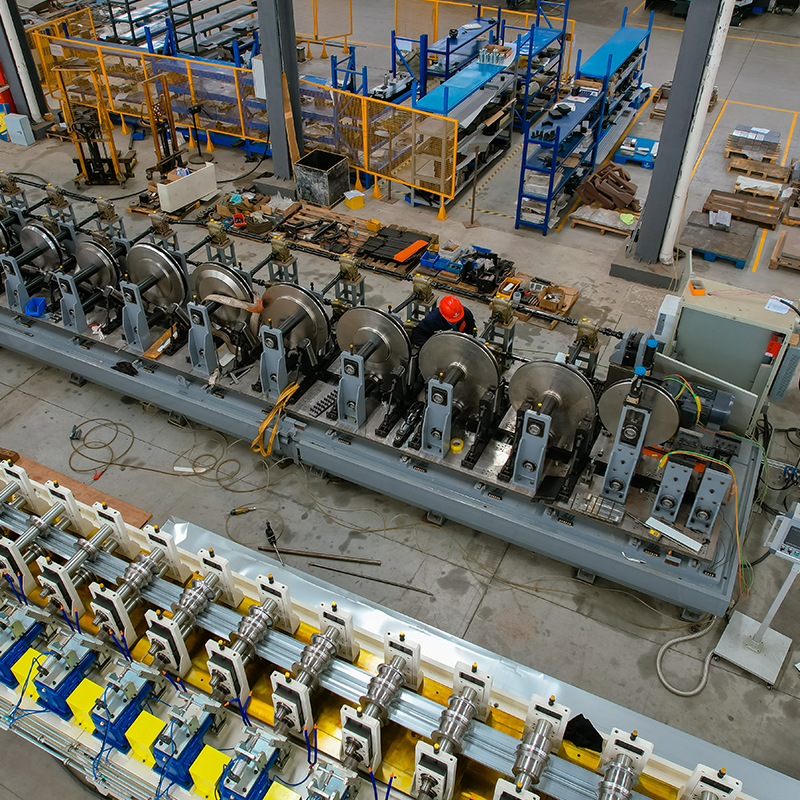
একটি শীট মেটাল রোল ফার্মার একটি ক্রমাগত গঠনকারী মেশিন যা জোড়যুক্ত রোলার ডাইয়ের একটি অনুক্রমের মাধ্যমে কয়েলযুক্ত স্ট্রিপকে ফিড করে, প্রতিটি স্টেশন একটি ছোট কোণ পরিবর্তন যোগ করে যতক্ষণ না স্ট্রিপটি ধ্রুব ক্রস-সেকশনের একটি সমাপ্ত প্রোফাইল হিসাবে প্রস্থান করে।
মূল সংজ্ঞা রোল গঠন 8 থেকে 24টি মিলে যাওয়া রোলার স্টেশনের মাধ্যমে শীট মেটালের প্রগতিশীল নমন; যেহেতু প্রতিটি বাঁক ছোট বৃদ্ধিতে তৈরি করা হয়, প্রক্রিয়াটি পৃষ্ঠ চিহ্নিতকরণ এবং স্প্রিংব্যাক সমস্যাগুলি এড়ায় যা একক-হিট প্রেস ব্রেক কাজে প্রদর্শিত হয়।
প্রতিটি লাইনে পাঁচটি কার্যকরী ইউনিট রয়েছে:
ব্যবহারিক আউটপুট হল যে একটি লাইন একটি প্রেস ব্রেক, একটি পাঞ্চ প্রেস এবং দুই বা তিনটি উপাদান হ্যান্ডলারকে প্রতিস্থাপন করে। বাঁক লাইনের সংখ্যা, গভীরতা এবং ফ্ল্যাঞ্জের প্রস্থ সহ প্রোফাইল জ্যামিতি, স্টেশন গণনা নির্ধারণ করে: প্রতি বেন্ড লাইনে এক থেকে তিনটি স্টেশনের অনুমতি দিন, সাধারণ পরিকল্পনা চিত্র হিসাবে দুটি সহ।
সঠিক শীট মেটাল রোল প্রাক্তনটি এটি তৈরি করা প্রোফাইল পরিবার দ্বারা সংজ্ঞায়িত করা হয়, কারণ ক্রস-সেকশন জ্যামিতি স্টেশনের গণনা, টুলিং খরচ এবং বাস্তবসম্মত লাইন গতি সেট করে। নীচে দেখানো পাঁচটি রেঞ্জে বাণিজ্যিকভাবে ইনস্টল করা লাইন ক্লাস্টার।
 স্বয়ংক্রিয় প্রস্থ পরিবর্তন সহ CUZ সিগমা রোল ফর্মিং মেশিন এই মেশিনটি একটি লাইনে তিনটি CUZ এবং তিনটি CU-সিগমা প্রোফাইল তৈরি করে, একটি স্বয়ংক্রিয় প্রস্থ-পরিবর্তন ব্যবস্থা এবং একটি 110 মিমি শ্যাফ্ট, হাই-মিক্স প্রোফাইল উত্পাদনের জন্য উপযুক্ত। পণ্য দেখুন →
 41-সিরিজ প্রোফাইলের জন্য স্ট্রট ক্যাসেট রোল তৈরির মেশিন এই ক্যাসেট-টাইপ প্রাক্তন একটি 20-স্টেশন রোলার সেট ভাগ করে এবং উচ্চ-শক্তির SS304 স্ট্রিপের জন্য নির্মিত একটি 10-স্টেশন ক্যাসেট যোগ করে 41×21 থেকে 41×76 প্রোফাইলগুলি পরিচালনা করে। পণ্য দেখুন →
প্রোফাইল পরিবারের দ্বারা সাধারণ লাইন গতি, মি/মিনিট
রেঞ্জগুলি বাণিজ্যিকভাবে সাধারণ প্রোফাইল আকারগুলিকে কভার করে; ভারী-গেজ বা খুব গভীর প্রোফাইল প্রতিটি ব্যান্ডের নীচের প্রান্তে বসে।
ক্রমানুসারে চারটি বিষয় মূল্যায়ন করে একটি শীট মেটাল রোল বেছে নিন: উপাদানের সুযোগ, প্রোফাইল জ্যামিতি, লাইনের গতি এবং পরিবর্তনের পদ্ধতি। প্রতিটি একটি উদ্ধৃতি উপর যে কোনো ঐচ্ছিক বৈশিষ্ট্য থেকে মেশিনের দাম বেশি পরিবর্তন.
যদি ইনকামিং কয়েলগুলি স্ট্রিপ প্রস্থের চেয়ে বেশি চওড়া হয় প্রোফাইলের প্রকৃতপক্ষে প্রয়োজন, একটি স্লিটিং মেশিন বা হেভি-ডিউটি ডিকয়লার আগের থেকে এগিয়ে রাখুন। এই সংমিশ্রণটি ফর্মিং লাইনের প্রান্ত-ছাঁটা বর্জ্য নির্মূল করে এবং মেশিনটিকে সঠিক কয়েলের প্রস্থের সাথে খাওয়ানো রাখে। সরবরাহকারীরা যারা একটি চুক্তিতে সম্পূর্ণ চেইন তৈরি করে তারা খুচরা যন্ত্রাংশ, কমিশনিং এবং ওয়ারেন্টি দায়িত্ব সহজ করে দেয়।
 যথার্থ কয়েল প্রস্থ নিয়ন্ত্রণের জন্য মেশিন স্লিটিং এই স্লিটিং লাইনটি রোল পূর্বের দ্বারা প্রয়োজনীয় সঠিক স্ট্রিপ প্রস্থে প্রশস্ত কয়েল কেটে দেয়, প্রান্ত-ছাঁটা বর্জ্য হ্রাস করে এবং উত্পাদনের আগে কয়েল খাওয়ানোকে সহজ করে। পণ্য দেখুন →
Shanghai Sihua Precision Machinery Co., Ltd. হল এমন একটি প্রস্তুতকারক যা রোল গঠন, সার্ভো পাঞ্চিং এবং স্বয়ংক্রিয় প্যাকিংয়ের মাধ্যমে চেইনটি স্লিটিং এবং ডিকোইলিং থেকে সরবরাহ করে; ডেলিভারির তারিখ এবং লাইন ইন্টিগ্রেশন যখন চুক্তির আপনার পাশে বসে তখন সেই সুযোগটি গুরুত্বপূর্ণ। উদ্ধৃতি তুলনা করার আগে মেশিন রেঞ্জ এবং সমর্থনকারী স্পেসিফিকেশন পর্যালোচনা করুন.
উচ্চ ভলিউমে ধ্রুবক-ক্রস-সেকশন অংশগুলির জন্য রোল গঠনের জয়; ছোট রান এবং জটিল মাল্টি-অক্ষ নমনের জন্য ব্রেকিং টিপুন জয়; স্ট্যাম্পিং তখনই জয়ী হয় যখন অংশটি প্রগতিশীল ডাইয়ের জন্য যথেষ্ট কমপ্যাক্ট হয় এবং ভলিউম টুলিং খরচকে ন্যায়সঙ্গত করে।
| পদ্ধতি | সাধারণ আকার | ব্যবহারিক আউটপুট | টুলিং বিনিয়োগ | পরিবর্তনের সময় |
| শীট মেটাল রোল সাবেক | দীর্ঘ, ধ্রুবক ক্রস-সেকশন | 15-50 মি/মিনিট | মাঝারি থেকে উচ্চ | 15-90 মিনিট |
| ব্রেক চাপুন | ছোট বন্ধনী, কম ভলিউম বিভাগ | একটি 3-বেন্ড অংশের জন্য 1-4 অংশ/মিনিট | কম | 5-20 মিনিট |
| স্ট্যাম্পিং প্রেস | গঠিত গর্ত সঙ্গে কম্প্যাক্ট অংশ | 10-25 অংশ/মিনিট প্রগতিশীল ডাই | সর্বোচ্চ | 2-8 ঘন্টা |
স্থানীয় শ্রমের হারের উপর নির্ভর করে যখন ক্রস-সেকশনটি অভিন্ন থাকে এবং প্রতি মাসে প্রায় 5,000 থেকে 15,000 মিটারের উপরে থাকে তখন প্রফাইলটিকে একটি রোল পূর্বে রাখুন। ইনস্টল করা লাইনের ক্ষেত্রের ফলাফল 50 শতাংশ ব্যবহার সহ দুই-শিফট অপারেশনে 12 থেকে 18 মাসের পেব্যাক নিশ্চিত করে; পড়ুন প্রকল্প কেস স্টাডি আপনার বাজেটের আগে যাচাইকৃত নম্বরের জন্য।
রোল গঠনের লাইনের জন্য সাইন করার আগে এই প্রশ্নগুলি উদ্ভিদ পরিচালকরা প্রায়শই জিজ্ঞাসা করেন।
বেশিরভাগ একক-উদ্দেশ্য 0.3 থেকে 3.0 মিমি প্রক্রিয়া করে। বৃহত্তর শ্যাফ্ট এবং উচ্চতর টর্ক ড্রাইভ সহ স্ট্রাকচারাল পুরলিন এবং র্যাক-খাড়া সিস্টেমগুলি 4.0 থেকে 6.0 মিমি পর্যন্ত পৌঁছায়, কিন্তু টুলিং খরচ 3 মিমি-এর উপরে খাড়াভাবে বেড়ে যায় কারণ রোল ব্যাস এবং ড্রাইভের শক্তি উভয়ই বৃদ্ধি পায়।
প্রতি বেন্ড লাইনে এক থেকে তিনটি স্টেশনের অনুমতি দিন। একটি সাধারণ টুপি চ্যানেল ছয় থেকে আট প্রয়োজন; একটি গভীর সিগমা purlin চৌদ্দ থেকে বিশ প্রয়োজন হতে পারে. আরও স্টেশন সহনশীলতা আঁটসাঁট করে কিন্তু মেশিনকে লম্বা করে এবং টুলিং বাজেট বাড়ায়।
হ্যাঁ, তিনটি রুটের মাধ্যমে: 60 থেকে 120 মিনিট সেটআপের সাথে ম্যানুয়াল রোল পরিবর্তন, 15 থেকে 30 মিনিট সেটআপের সাথে ক্যাসেট দ্রুত পরিবর্তন, বা স্বয়ংক্রিয় প্রস্থ এবং উচ্চতা সমন্বয়, যা ড্রাইওয়াল স্টাড লাইনে সাধারণ যেখানে আকার ক্রমাগত পরিবর্তন হয় কিন্তু আকৃতি হয় না।
অপারেটর শ্রম, সেটআপ, স্ক্র্যাপ এবং পুনরায় কাজ সহ বর্তমান প্রক্রিয়ার সম্পূর্ণ লোড করা খরচের তুলনা করুন, একটি কয়েল-ফেড লাইনের সাথে প্রজেক্টেড ইউটিলাইজেশনে চলমান। 50 শতাংশ ব্যবহারে একটি মাঝারি আকারের প্রাক্তন দুই শিফটে কাজ করে সাধারণত একটি ধ্রুবক-ক্রস-সেকশন অংশের জন্য 12 থেকে 18 মাসের মধ্যে ফেরত দেয়।
প্রশস্ত উপাদান একক decoiler সমতলকরণ মেশিন এবং উভয় পাশে ছোট গর্ত খোঁচা করার জন্য মেশিন ...
বিস্তারিত দেখুন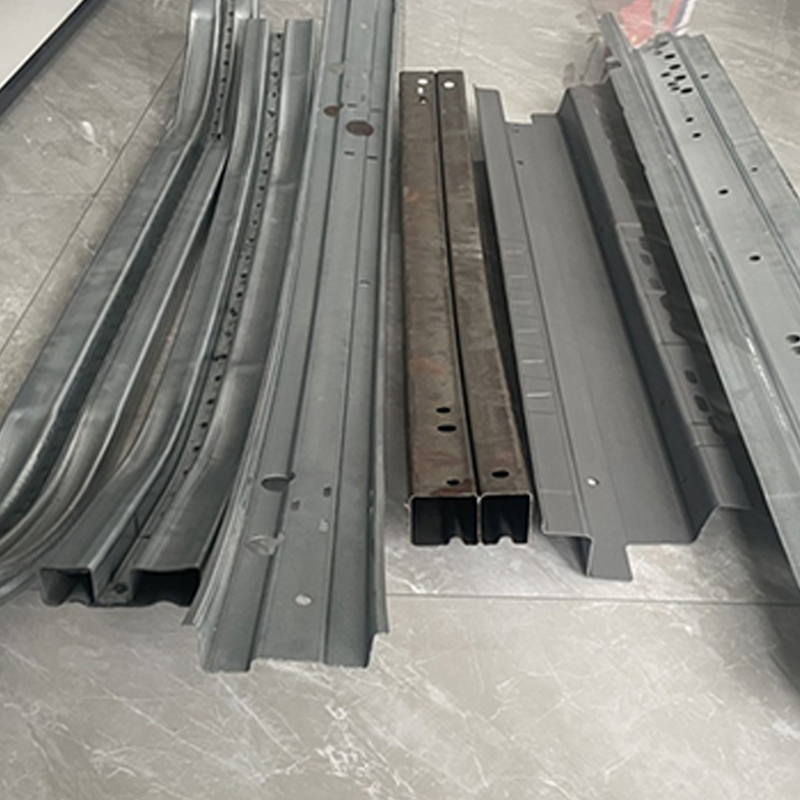
রোলার ডাই ডিসপ্লে অটোমোবাইল সামনে বিরোধী সংঘর্ষ বিম-নমন ছাঁচ বিরোধী সংঘর্ষ মরীচি ঘূর্ণায়মান বাঁক প্রক্রিয়া ...
বিস্তারিত দেখুন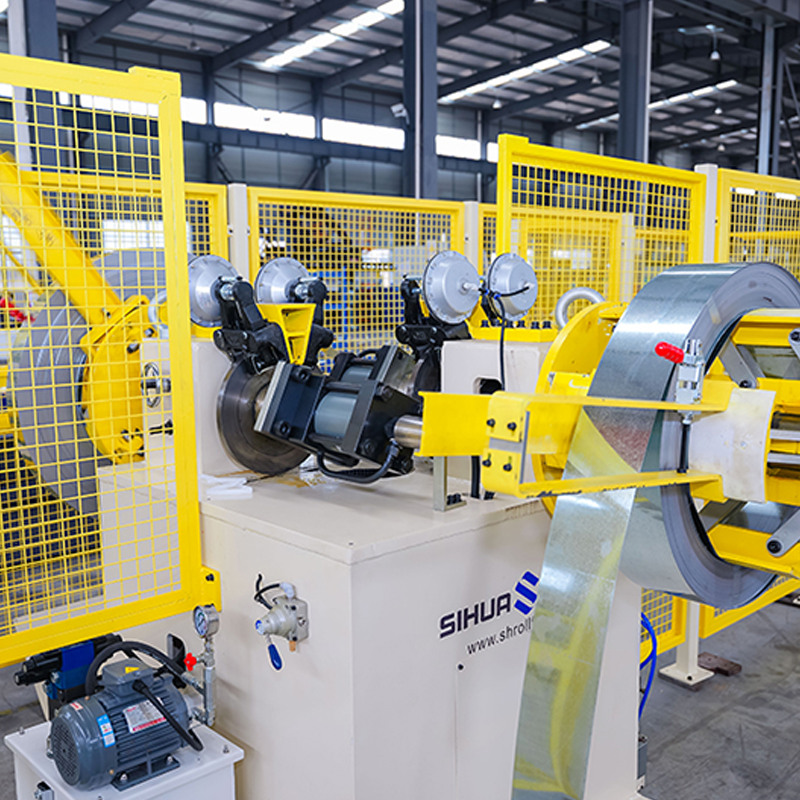
স্বয়ংক্রিয় ঘূর্ণায়মান ডাবল-হেড হাইড্রোলিক ডিকয়লার বিনা-পদার্থ সনাক্তকরণ সহ, প্রতি পাশে 5 টন। লেজারের শক্তি এবং ঢালাই দৈর...
বিস্তারিত দেখুন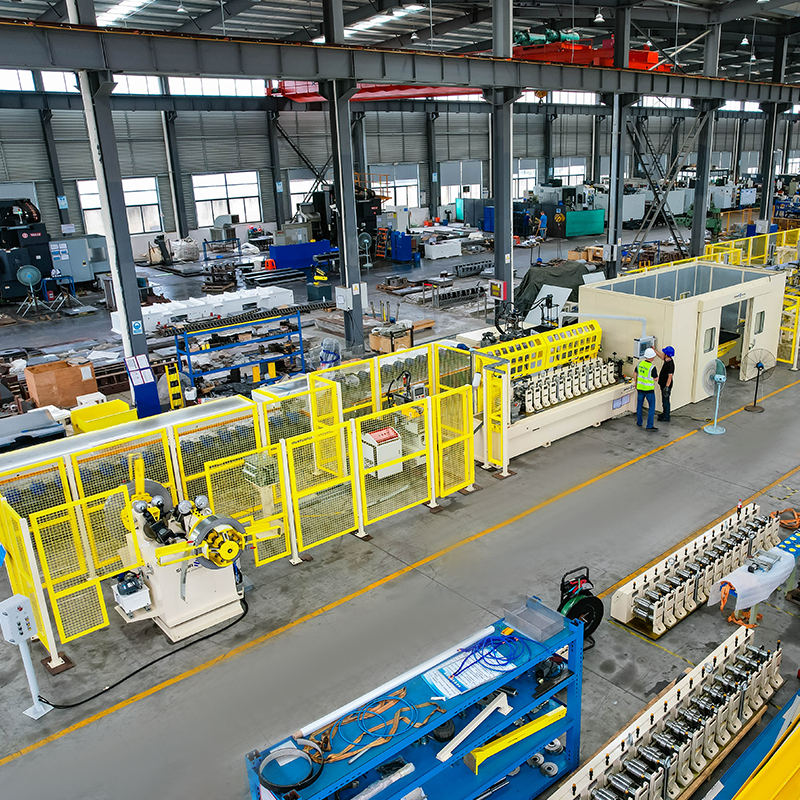
স্বয়ংক্রিয় ঘূর্ণায়মান ডাবল-হেড হাইড্রোলিক ডিকয়লার বিনা-পদার্থ সনাক্তকরণ সহ, প্রতি পাশে 5 টন। ক্যাসেট রোল তৈরির মেশিন দ্র...
বিস্তারিত দেখুন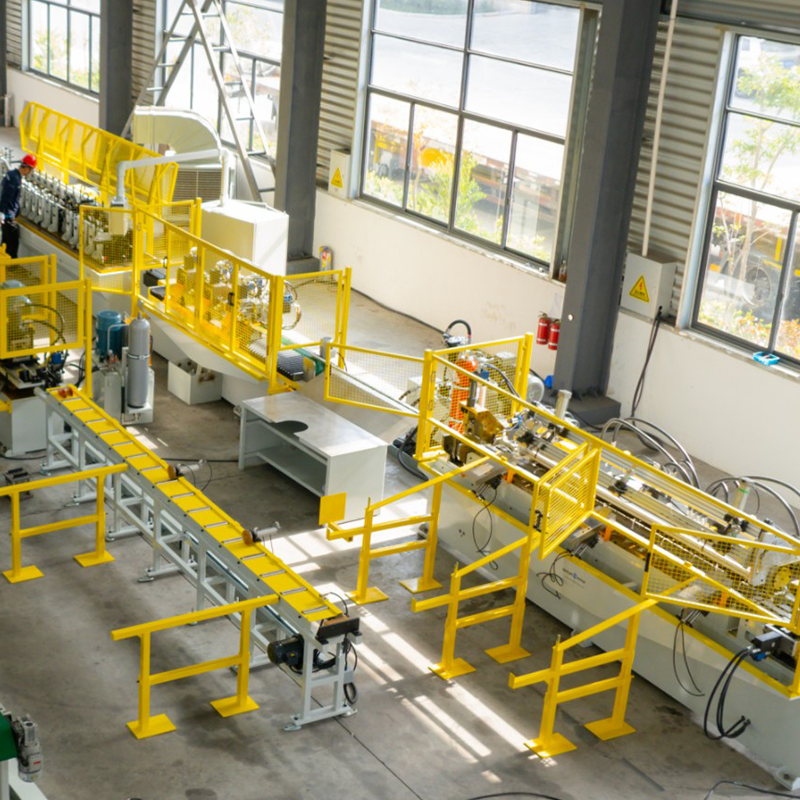
ডাবল-হেড প্রি-পেইন্টেড স্টিল হাইড্রোলিক এক্সপেন্ডিং/কন্ট্রাক্টিং আনকয়লার, ডাবল-হেড গ্যালভানাইজড স্টিল এক্সপেন্ডিং/কন্ট্রাক্টিং আনকয়লার, প্রি-পেইন্টেড স্টিল স্টোরেজ ...
বিস্তারিত দেখুন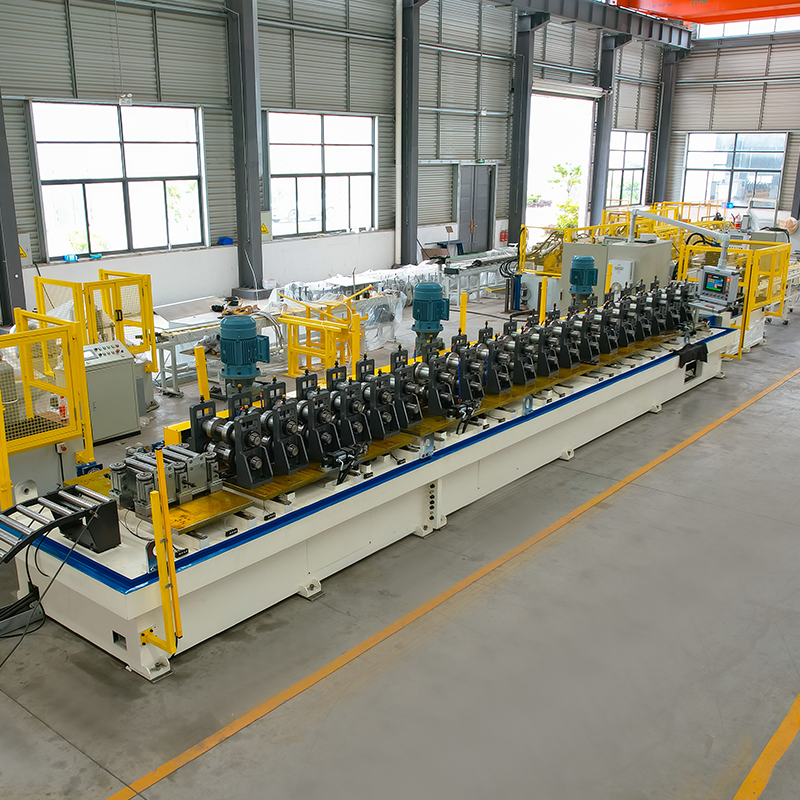
সৌর বন্ধনী স্বয়ংক্রিয় পরিবর্তন প্রস্থ রোল গঠন মেশিন স্টোরেজ প্ল্যাটফর্ম এবং রোবোটিক আর্ম সহ উপাদান ডিকয়লার ...
বিস্তারিত দেখুনপ্রয়োজনে আমাদের সাথে যোগাযোগ করতে দ্বিধা করবেন না!
যোগাযোগের তথ্য
পণ্যসমূহ
মোবাইল