স্ক্যাফোল্ড মেটাল ডেকিং, সাধারণত স্ক্যাফোল্ড ওয়াকবোর্ড বা মেটাল ডেক বোর্ড নামে পরিচিত, একটি কাঠামোগত উপাদান যা অস্থায়ী অ্যাক্সেস সিস্টেমে শ্রমিক এবং উপকরণগুলিকে সমর্থন করে। এই প্যানেলগুলির নির্মাতাদের জন্য, একটি ক্রমাগত রোল গঠনের প্রক্রিয়ায় অ্যান্টি-স্লিপ এমবসিং, ছিদ্র এবং প্রান্ত ভাঁজকে একত্রিত করার ক্ষমতা একটি নিষ্পত্তিমূলক উত্পাদনশীলতার সুবিধা। ইনলাইন প্রসেসিং সহ একটি স্ক্যাফোল্ড মেটাল ডেক রোল একটি প্লেইন স্টিলের কুণ্ডলীকে সরাসরি একটি সমাপ্ত, ব্যবহারের জন্য প্রস্তুত ডেক প্ল্যাঙ্কে রূপান্তরিত করে, পৃথক হ্যান্ডলিং পদক্ষেপগুলি দূর করে, শ্রমের খরচ হ্রাস করে এবং মাত্রিক সামঞ্জস্যের উন্নতি করে।
 ইন্টিগ্রেটেড স্ক্যাফোল্ড মেটাল ডেকিং রোল ফর্মিং মেশিন এই মেশিনটি একটি অবিচ্ছিন্ন লাইনে এমবসিং, পাঞ্চিং এবং প্রান্ত ভাঁজকে একত্রিত করে, প্লেইন স্টিলের কুণ্ডলীকে সমাপ্ত স্ক্যাফোল্ড ডেক প্ল্যাঙ্কে রূপান্তরিত করে সামঞ্জস্যপূর্ণ মাত্রা এবং কম শ্রম। পণ্য দেখুন →
এমবসিং এর জন্য হাইড্রোলিক প্রেসে প্রি-কাট ব্ল্যাঙ্ক পাঠানোর পরিবর্তে এবং তারপরে পাঞ্চিং এবং ভাঁজ করার জন্য অন্য মেশিনে পাঠানোর পরিবর্তে, একটি আধুনিক সমন্বিত লাইন লাইনের গতিতে তিনটি অপারেশন করে। এই নিবন্ধটি এই বিশেষ সরঞ্জামগুলির জন্য মূল প্রক্রিয়া, প্রধান উপাদান, উপাদান বিবেচনা এবং নির্বাচনের মানদণ্ড ব্যাখ্যা করে এবং এটি দেখায় যে কেন ইনলাইন প্রক্রিয়াকরণ স্ক্যাফোল্ড ডেকিং নির্মাতাদের জন্য পছন্দের উৎপাদন পদ্ধতি হয়ে উঠেছে।
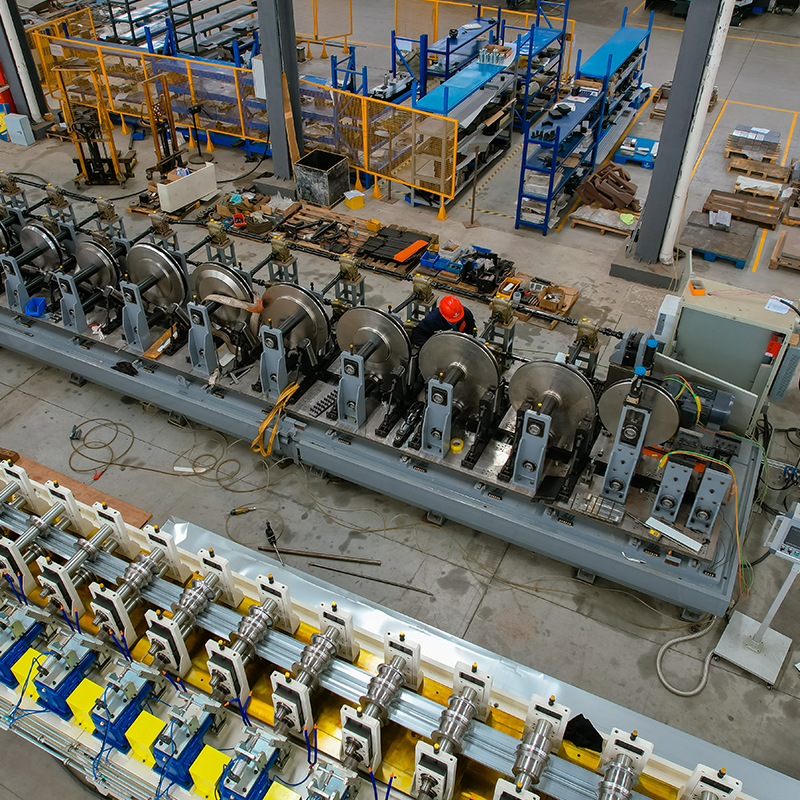
একটি স্ক্যাফোল্ড মেটাল ডেক রোল সাবেক হল একটি রোল ফর্মিং লাইন যা বিশেষত মেটাল ওয়াকবোর্ড এবং স্ক্যাফোল্ডিং সিস্টেম এবং শিল্প অ্যাক্সেস প্ল্যাটফর্মে ব্যবহৃত ডেকিং প্যানেল তৈরির জন্য তৈরি করা হয়েছে। বেস মেশিনটি অনুদৈর্ঘ্য পাঁজর এবং সংজ্ঞায়িত প্রান্ত জ্যামিতি সহ একটি ফ্ল্যাট ধাতব কুণ্ডলীকে একটি ডেকিং প্রোফাইলে আকার দেওয়ার জন্য কোল্ড রোল গঠন করে। এর ইনলাইন কনফিগারেশনে, লাইনটি তিনটি অতিরিক্ত স্টেশনকেও একীভূত করে: অ্যান্টি-স্লিপ এমবসিং, ছিদ্র এবং প্রান্ত ভাঁজ করা।
প্রক্রিয়া প্রবাহ সোজা. একটি ডিকয়লার কয়েলটিকে লেভেলারে ফিড করে, যা স্ট্রিপটিকে সমতল করে এবং এর উত্তেজনা নিয়ন্ত্রণ করে। তারপর স্ট্রিপটি রোল স্টেশনগুলির একটি ক্রম দিয়ে যায় যেখানে প্রোফাইলটি ধীরে ধীরে আকার নেয়। লাইনের একটি নির্দিষ্ট বিন্দুতে, একটি প্যাটার্নযুক্ত রোলার টেকসই অ্যান্টি-স্লিপ টেক্সচার তৈরি করতে হাঁটার পৃষ্ঠকে এমবস করে। একটি servo-চালিত পাঞ্চিং ইউনিট তারপর নিষ্কাশন, ফিক্সিং, বা ওজন কমানোর জন্য গর্ত প্যাটার্ন কাটে। লাইনের শেষের কাছাকাছি, ভাঁজ করা রোলারগুলি একটি নিরাপদ, শক্ত সীমানা তৈরি করতে পাশের প্রান্তগুলি বন্ধ করে। অবশেষে, একটি উড়ন্ত ডাই প্রোফাইলটিকে একটি নির্দিষ্ট দৈর্ঘ্যে কাটে।
অ্যান্টি-স্লিপ এমবসিং হল স্ক্যাফোল্ড ডেকিং উৎপাদনের সবচেয়ে গুরুত্বপূর্ণ ক্রিয়াকলাপগুলির মধ্যে একটি, কারণ বৃষ্টি, তেল বা নির্মাণ ধুলোর সংস্পর্শে থাকা সত্ত্বেও হাঁটার পৃষ্ঠ অবশ্যই নিরাপদ থাকবে। একটি আবরণ প্রয়োগ বা একটি পৃথক অ্যান্টি-স্লিপ প্লেট সংযুক্ত করার পরিবর্তে, ইনলাইন এমবসিং একটি ত্রিমাত্রিক টেক্সচার সরাসরি ইস্পাত পৃষ্ঠে চাপতে শক্ত রোলার ব্যবহার করে।
সাধারণ এমবসিং প্যাটার্নগুলির মধ্যে রয়েছে হীরা, টিয়ারড্রপ এবং শেভরন আকার। প্যাটার্নের পছন্দ ঘর্ষণ সহগ এবং প্যানেলের কাঠামোগত দৃঢ়তা উভয়কেই প্রভাবিত করে। এমবসিং গভীরতা সাধারণত 0.3 এবং 1.0 মিমি এর মধ্যে নিয়ন্ত্রিত হয়, উপাদান বেধ এবং লক্ষ্য বাজারের নিরাপত্তা প্রয়োজনীয়তার উপর নির্ভর করে। যেহেতু এমবসিং রোলগুলি লাইনের সাথে একত্রিত হয়, তাই প্রোফাইলটি সম্পূর্ণরূপে বন্ধ হওয়ার আগে টেক্সচারটি প্রয়োগ করা হয়, যা স্প্রিংব্যাককে হ্রাস করে এবং বোর্ডের পুরো দৈর্ঘ্য বরাবর প্যাটার্নটি সমান থাকে তা নিশ্চিত করে।
একটি পৃথক প্রেসে পোস্ট-প্রসেস এমবসিংয়ের সাথে তুলনা করে, ইনলাইন এমবসিং চক্রের সময় কমিয়ে দেয়, পুনরায় অবস্থানের ত্রুটিগুলি এড়ায় এবং প্রি-কাট প্রান্তগুলির ক্ষতি কমিয়ে দেয়। এটি উত্পাদন লাইনকে আরও কমপ্যাক্ট এবং স্বয়ংক্রিয় করা সহজ করে তোলে।
ছিদ্র স্ক্যাফোল্ড ডেকিংয়ের বিভিন্ন উদ্দেশ্যে কাজ করে: বৃত্তাকার গর্ত পানি এবং ধ্বংসাবশেষকে ওয়াকবোর্ডের মধ্য দিয়ে যেতে দেয়; স্ক্যাফোল্ড টিউবে বোর্ড ফিক্স করার জন্য প্রসারিত স্লট ব্যবহার করা যেতে পারে; এবং প্যাটার্নযুক্ত ছিদ্রগুলি প্যানেলের লোড ক্ষমতার সাথে আপস না করে ওজন কমায়। একটি ইনলাইন পাঞ্চিং স্টেশন এই কাজগুলি সম্পাদন করে যখন স্ট্রিপটি এখনও চলমান থাকে, সার্ভো-চালিত পাঞ্চগুলি ব্যবহার করে যা ব্যাচগুলির মধ্যে পুনরায় প্রোগ্রাম করা যেতে পারে।
সার্ভো পাঞ্চিং প্রযুক্তি এই অ্যাপ্লিকেশনটিতে বিশেষভাবে মূল্যবান কারণ এটি উচ্চ পুনরাবৃত্তিযোগ্যতা, কম শব্দ এবং নমনীয় গর্ত প্যাটার্ন পরিবর্তনের প্রস্তাব দেয়। এই ক্ষমতার একটি ভাল উদাহরণ হল ফটোভোলটাইক বন্ধনী লাইনের জন্য তৈরি সার্ভো পাঞ্চিং ইউনিট, যেখানে একই নীতি উচ্চ-গতির রোল গঠনের সময় সুনির্দিষ্ট বিরতিতে গর্তগুলিকে পাঞ্চ করতে ব্যবহৃত হয়। কৌশলটি শিল্পে ভালভাবে নথিভুক্ত করা হয়েছে: সার্ভো পাঞ্চিং কীভাবে কাজ করে এবং এটি কোথায় প্রয়োগ করা যেতে পারে তা গভীরভাবে দেখার জন্য, আমাদের ওভারভিউ পড়ুন 8-অক্ষ সার্ভো পাঞ্চিং মেশিন: এটি কিভাবে কাজ করে, মূল বৈশিষ্ট্য এবং অ্যাপ্লিকেশন .
 PV বন্ধনী প্রোফাইলের জন্য 8-অক্ষ সার্ভো পাঞ্চিং মেশিন এই servo-চালিত পাঞ্চিং ইউনিট উচ্চ পুনরাবৃত্তিযোগ্যতা এবং নমনীয় গর্ত প্যাটার্ন সরবরাহ করে লাইনের গতির সাথে সিঙ্ক্রোনাইজ করে, এটি স্ক্যাফোল্ড ডেকিং এবং সৌর বন্ধনী উত্পাদনে সুনির্দিষ্ট ছিদ্রের জন্য আদর্শ করে তোলে। পণ্য দেখুন →
পাঞ্চিং স্টেশনটিকে স্ক্যাফোল্ড ডেক রোলের পূর্বে একীভূত করার মাধ্যমে, নির্মাতারা একটি পৃথক পাঞ্চিং ধাপের খরচ এবং শ্রম এড়ায়। হোল পজিশন লাইন স্পিডের সাথে সিঙ্ক্রোনাইজ করা হয়, তাই প্রতিটি বোর্ড অভিন্ন ব্যবধান পায়, যা সাইটে দ্রুত ইনস্টলেশনের জন্য গুরুত্বপূর্ণ।
একটি ভারা ধাতব ডেকের প্রান্তগুলি কেবল ট্রিম বিবরণ নয়। তারা নির্ধারণ করে কিভাবে বোর্ড স্ক্যাফোল্ড ফ্রেমের সাথে মিশে যায়, প্যানেলটি কতটা ওজন বহন করতে পারে এবং কতটা নিরাপদে কর্মীরা এটি পরিচালনা করতে পারে। ইনলাইন এজ ফোল্ডিং প্রোফাইলের অনুদৈর্ঘ্য প্রান্তগুলিকে একটি সংজ্ঞায়িত জ্যামিতিতে চাপ দেয়, যেমন একটি একক বাঁকানো ফ্ল্যাঞ্জ, একটি হেমড ডবল ফোল্ড, বা একটি বন্ধ বক্সের প্রান্ত।
একটি হেমড প্রান্ত, উদাহরণস্বরূপ, একটি মসৃণ গোলাকার সীমানা তৈরি করে যা লেসারেশন প্রতিরোধ করে এবং প্রান্তে চাপের ঘনত্ব হ্রাস করে। একটি গভীর ভাঁজ করা পাশের প্রাচীর ডেকের সেকশন মডুলাস বাড়ায়, লোডের নিচে বাঁকানোর প্রতিরোধের উন্নতি করে। ফোল্ডিং স্টেশনটি প্রান্তের জ্যামিতিকে এমবসড পৃষ্ঠের সাথে সারিবদ্ধ করে যাতে সামগ্রিক প্রোফাইলটি কাটার পরে সমতল এবং মাত্রাগতভাবে স্থিতিশীল থাকে।
একবার ডেকিং দৈর্ঘ্যে কাটা হয়ে গেলে, সমাপ্ত বোর্ডগুলিকে বান্ডিল করার জন্য সরাসরি একটি স্বয়ংক্রিয় প্যাকিং স্টেশনে পাঠানো যেতে পারে।
 বান্ডলিং ডেক বোর্ডের জন্য স্বয়ংক্রিয় প্রোফাইল প্যাকিং মেশিন এই প্যাকিং সিস্টেমটি স্বয়ংক্রিয়ভাবে ফ্লিপ, বান্ডিল এবং সমাপ্ত ধাতব প্রোফাইলগুলিকে প্যালেটাইজ করে, উত্পাদন লাইনের শেষকে স্ট্রিমলাইন করে এবং দক্ষতার সাথে চালানের জন্য স্ক্যাফোল্ড ডেক বোর্ড প্রস্তুত করে। পণ্য দেখুন →
ইনলাইন প্রসেসিং সহ একটি সম্পূর্ণ স্ক্যাফোল্ড মেটাল ডেক রোল বিভিন্ন সমন্বিত মডিউল নিয়ে গঠিত। প্রতিটি উপাদান বোঝা ক্রেতাদের সরঞ্জাম কনফিগারেশন তুলনা করতে এবং অপ্রয়োজনীয় খরচ এড়াতে সাহায্য করে।
ঐচ্ছিক ডাউনস্ট্রিম সরঞ্জামের মধ্যে রয়েছে স্বয়ংক্রিয় স্ট্যাকিং টেবিল, ওজন স্টেশন এবং প্রোফাইল প্যাকিং মেশিন। লাইন যত বেশি সমন্বিত হবে, কয়েল ইনপুট এবং সমাপ্ত বান্ডিল আউটপুটের মধ্যে ম্যানুয়াল ক্রিয়াকলাপ তত কম থাকবে।
স্ক্যাফোল্ড ডেকিং প্রোফাইলগুলি আঞ্চলিক মান এবং প্রয়োগ অনুসারে পরিবর্তিত হয়, তাই বেশিরভাগ রোল ফার্মারগুলি উপাদানের প্রস্থ, বেধ এবং প্রোফাইলগুলির একটি নির্দিষ্ট পরিসরের জন্য ডিজাইন করা হয়েছে। একটি মাঝারি আকারের ইনলাইন লাইনের জন্য সাধারণ মান নীচে তালিকাভুক্ত করা হয়েছে৷
| প্যারামিটার | সাধারণ পরিসর |
|---|---|
| উপাদান | গ্যালভানাইজড ইস্পাত, হালকা ইস্পাত, স্টেইনলেস স্টীল |
| স্ট্রিপ বেধ | 1.2 থেকে 2.5 মিমি |
| স্ট্রিপ প্রস্থ | 300 থেকে 600 মিমি |
| লাইনের গতি | 8 থেকে 15 মি/মিনিট |
| এমবসিং গভীরতা | 0.3 থেকে 1.0 মিমি |
| পাঞ্চিং নির্ভুলতা | ±0.3 মিমি |
| দৈর্ঘ্য নির্ভুলতা কাটিয়া | ±1.0 মিমি |
সঠিক উপাদান নির্বাচন করা সমান গুরুত্বপূর্ণ। গ্যালভানাইজড স্টিল স্ক্যাফোল্ড ডেকিংয়ের জন্য সাধারণ কারণ এর জারা প্রতিরোধ ক্ষমতা এবং ভাল গঠনযোগ্যতা। স্টেইনলেস স্টিল রাসায়নিক উদ্ভিদ এবং উপকূলীয় সাইটগুলির জন্য বেছে নেওয়া হয় যেখানে আক্রমনাত্মক পরিবেশ সাধারণ ইস্পাতের পরিষেবা জীবনকে ছোট করে। প্রতিটি ক্ষেত্রে, রোল প্রাক্তনটিকে অবশ্যই উপাদানটির ফলন শক্তি এবং স্প্রিংব্যাক আচরণ পরিচালনা করার জন্য ডিজাইন করা উচিত যাতে সমাপ্ত প্রোফাইলটি তার চূড়ান্ত আকার ধারণ করে।
রোল-গঠিত স্ক্যাফোল্ড মেটাল ডেকিং বিস্তৃত নির্মাণ এবং শিল্প পরিবেশে উপস্থিত হয়। এটি টিউব-এবং-কাপলার স্ক্যাফোল্ডস, রিংলক স্ক্যাফোল্ড এবং ফ্রেমের স্ক্যাফোল্ডে স্থায়ী পৃষ্ঠ হিসাবে ব্যবহৃত হয়। একই প্রোফাইল স্থায়ী অ্যাক্সেস প্ল্যাটফর্ম, ক্যাটওয়াক, ছাদের ওয়াকওয়ে, প্রান্ত সুরক্ষা প্ল্যাটফর্ম এবং ফর্মওয়ার্ক অ্যাক্সেস প্ল্যাটফর্মগুলিতেও গৃহীত হয়।
ইনলাইন প্রক্রিয়াকরণ পণ্যটিকে এই বিভিন্ন ব্যবহারের ক্ষেত্রে খাপ খাইয়ে নেওয়া সহজ করে তোলে। এমবসড নিদর্শন ছাদের রক্ষণাবেক্ষণ কর্মীদের জন্য স্লিপ প্রতিরোধের উন্নতি করে; ছিদ্রযুক্ত নিষ্কাশন গর্তগুলি বাইরের অবস্থায় প্ল্যাটফর্মগুলিকে শুষ্ক রাখে; এবং শক্ত ভাঁজ প্রান্তগুলি কর্মীদের রক্ষা করে যখন প্যানেলগুলি তোলা হয় এবং হাত দিয়ে বহন করা হয়। নির্মাতাদের জন্য, এক লাইনে এই বৈকল্পিকগুলি তৈরি করার ক্ষমতা জায় হ্রাস করে এবং সাইটে ডেলিভারি সময়কে ছোট করে।
উত্পাদন পরিবেশে কীভাবে রোল গঠনের সরঞ্জাম প্রয়োগ করা হয়েছে তার বাস্তব উদাহরণ দেখতে, আপনি পর্যালোচনা করতে পারেন প্রকল্প কেস স্টাডি কোম্পানির ইনস্টলেশন বেস থেকে সংগৃহীত। এই কেসগুলি দেখায় কিভাবে সমন্বিত ডেকিং লাইনগুলি কনফিগার করা হয়, কমিশন করা হয় এবং অনুশীলনে পরিচালিত হয়।
সঠিক স্ক্যাফোল্ড মেটাল ডেক রোল প্রাক্তন নির্বাচন করার জন্য পণ্যের মিশ্রণ, লক্ষ্য গুণমান এবং উপলব্ধ মেঝে স্থান সম্পর্কে পরিষ্কার বোঝার প্রয়োজন। অর্ডার দেওয়ার আগে নিম্নলিখিত বিষয়গুলি সরবরাহকারীর সাথে আলোচনা করা উচিত।
এমবসিং এবং পাঞ্চিং মডিউলগুলির ইন্টিগ্রেশন মানের দিকে বিশেষ মনোযোগ দিন। এই স্টেশনগুলি একটি ইনলাইন ডেকিং লাইনকে একটি স্ট্যান্ডার্ড রোল থেকে আলাদা করে, এবং তাদের নকশাটি উত্পাদন দক্ষতা এবং পণ্যের সামঞ্জস্যের উপর সরাসরি প্রভাব ফেলে।
বেশিরভাগ লাইন 1.2 এবং 2.5 মিমি এর মধ্যে স্ট্রিপ বেধের জন্য ডিজাইন করা হয়েছে। সঠিক পরিসীমা প্রোফাইল জ্যামিতি এবং এমবসিং গভীরতার উপর নির্ভর করে। ঘন উপাদান উচ্চ লোডের অধীনে এমবসিং প্যাটার্ন অদৃশ্য হওয়ার ঝুঁকি কমায় কিন্তু প্রয়োজনীয় গঠন শক্তি বাড়ায়।
যখন স্টেশনগুলি পিএলসি এবং সার্ভো ড্রাইভ দ্বারা সঠিকভাবে সিঙ্ক্রোনাইজ করা হয়, তখন তারা খুব কম চক্র সময় যোগ করে। লাইনের গতি সাধারণত এমবসিং বা পাঞ্চিং মডিউলের পরিবর্তে ফর্মিং প্রোফাইল এবং কাটঅফ ইউনিট দ্বারা সীমাবদ্ধ থাকে।
প্রয়োজনীয়তা দেশ এবং শেষ আবেদনের ভিত্তিতে পরিবর্তিত হয়। সাধারণ রেফারেন্সগুলির মধ্যে স্ক্যাফোল্ড প্ল্যাটফর্মের জন্য লোড পরীক্ষার মান এবং স্লিপ-প্রতিরোধের শ্রেণীবিভাগ অন্তর্ভুক্ত রয়েছে যা হাঁটার পৃষ্ঠের ন্যূনতম ঘর্ষণ স্তরকে সংজ্ঞায়িত করে। ক্রেতাদের পরীক্ষা প্রমাণের জন্য জিজ্ঞাসা করা উচিত যে এমবসিং প্যাটার্ন প্রাসঙ্গিক বাজারের মান পূরণ করে।
সার্ভো-চালিত স্টেশন এবং দ্রুত-রিলিজ টুলিং সহ একটি আধুনিক লাইনে, স্টেশনের সংখ্যা এবং প্রান্ত ভাঁজ বিভাগের জটিলতার উপর নির্ভর করে একটি সম্পূর্ণ রোল সেট পরিবর্তন 30 মিনিট থেকে কয়েক ঘন্টা পর্যন্ত সময় নিতে পারে। ইনলাইন এমবসিং এবং পাঞ্চিং রেসিপিগুলি সাধারণত কন্ট্রোল সিস্টেম থেকে প্রত্যাহার করা যেতে পারে, যা ডাউনটাইমকে আরও কমিয়ে দেয়৷
প্রশস্ত উপাদান একক decoiler সমতলকরণ মেশিন এবং উভয় পাশে ছোট গর্ত খোঁচা করার জন্য মেশিন ...
বিস্তারিত দেখুন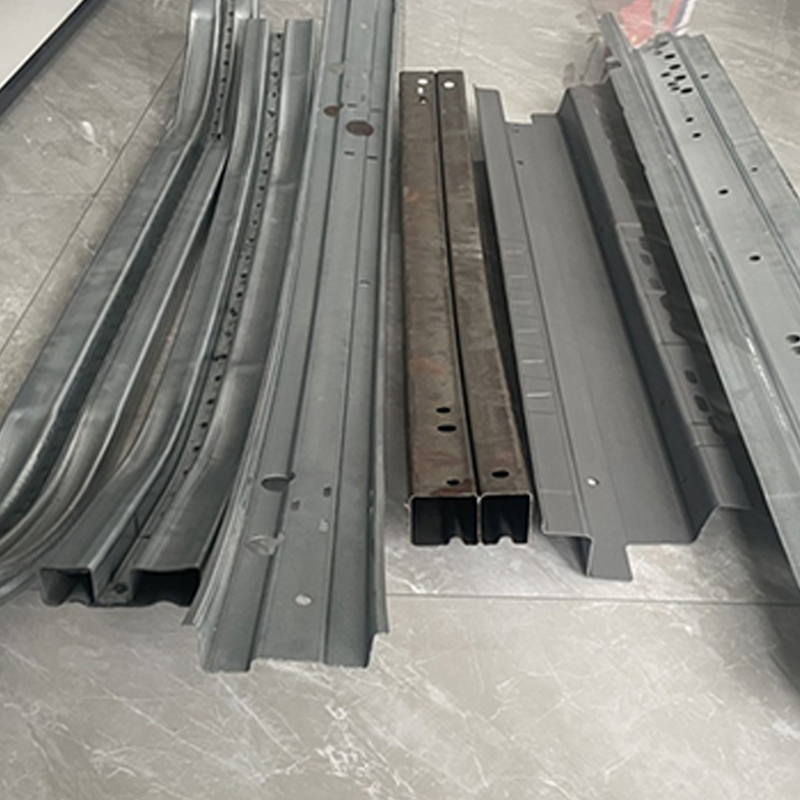
রোলার ডাই ডিসপ্লে অটোমোবাইল সামনে বিরোধী সংঘর্ষ বিম-নমন ছাঁচ বিরোধী সংঘর্ষ মরীচি ঘূর্ণায়মান বাঁক প্রক্রিয়া ...
বিস্তারিত দেখুন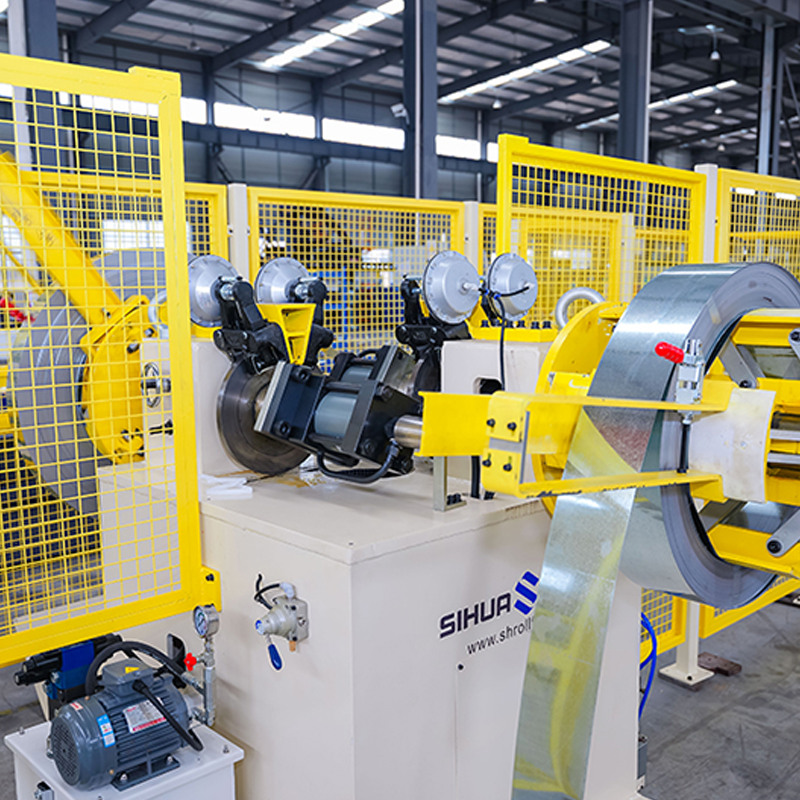
স্বয়ংক্রিয় ঘূর্ণায়মান ডাবল-হেড হাইড্রোলিক ডিকয়লার বিনা-পদার্থ সনাক্তকরণ সহ, প্রতি পাশে 5 টন। লেজারের শক্তি এবং ঢালাই দৈর...
বিস্তারিত দেখুন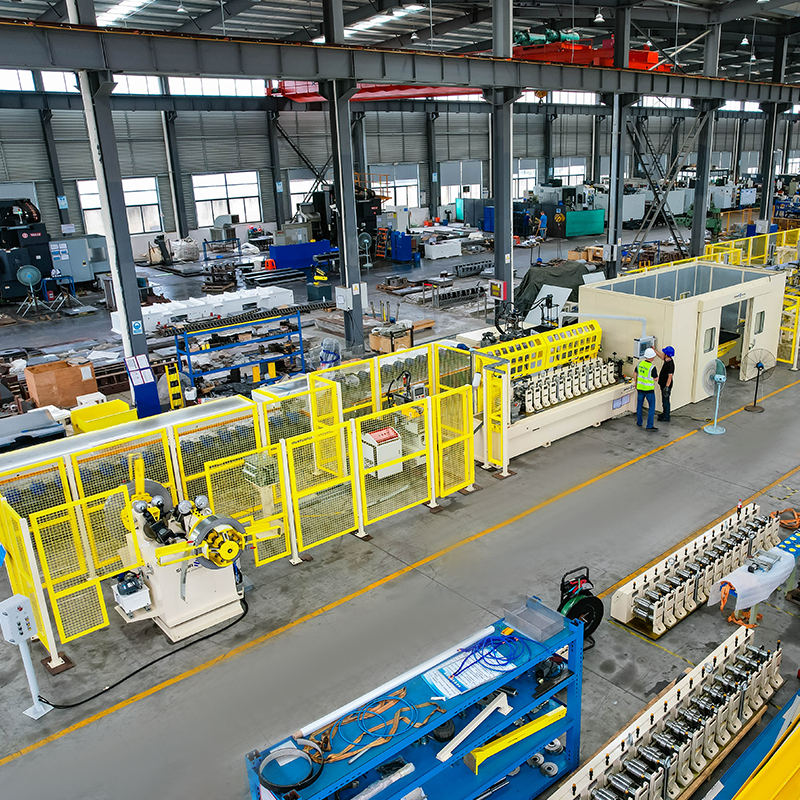
স্বয়ংক্রিয় ঘূর্ণায়মান ডাবল-হেড হাইড্রোলিক ডিকয়লার বিনা-পদার্থ সনাক্তকরণ সহ, প্রতি পাশে 5 টন। ক্যাসেট রোল তৈরির মেশিন দ্র...
বিস্তারিত দেখুন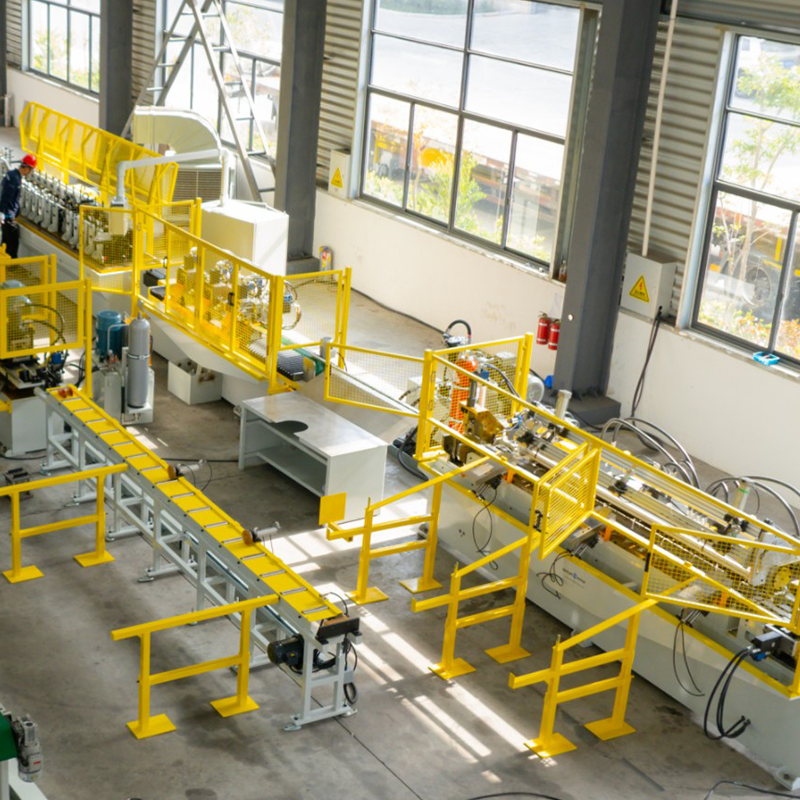
ডাবল-হেড প্রি-পেইন্টেড স্টিল হাইড্রোলিক এক্সপেন্ডিং/কন্ট্রাক্টিং আনকয়লার, ডাবল-হেড গ্যালভানাইজড স্টিল এক্সপেন্ডিং/কন্ট্রাক্টিং আনকয়লার, প্রি-পেইন্টেড স্টিল স্টোরেজ ...
বিস্তারিত দেখুন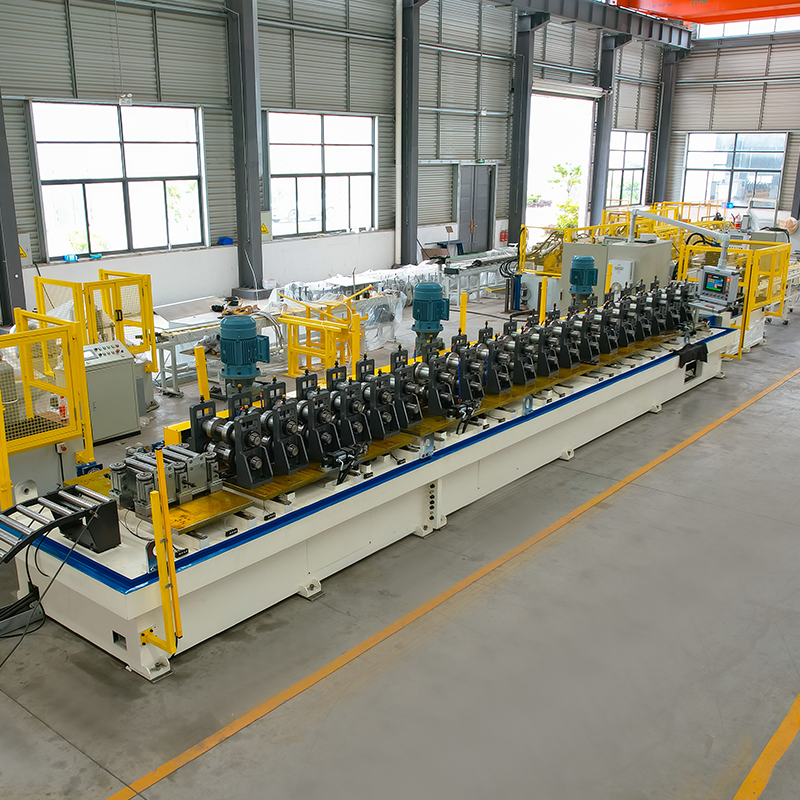
সৌর বন্ধনী স্বয়ংক্রিয় পরিবর্তন প্রস্থ রোল গঠন মেশিন স্টোরেজ প্ল্যাটফর্ম এবং রোবোটিক আর্ম সহ উপাদান ডিকয়লার ...
বিস্তারিত দেখুনপ্রয়োজনে আমাদের সাথে যোগাযোগ করতে দ্বিধা করবেন না!
যোগাযোগের তথ্য
পণ্যসমূহ
মোবাইল