লাইন ম্যানেজার যারা স্টিলের কয়েল থেকে অ্যালুমিনিয়াম তৈরির রোলে উৎপাদন নিয়ে যান তারা খুব কমই তাদের সেটআপ শীট রাখতে পান। একটি সৌর মাউন্টিং বন্ধনীর জন্য 1.5 মিমি 5052-H32 গঠনকারী একটি প্রস্তুতকারক প্রতি 40 মিটারে প্রান্তের তরঙ্গ দেখতে পারে, অথবা চূড়ান্ত স্টেশন ছেড়ে যাওয়ার সময় প্রোফাইল লেগ স্প্রিং 4 ডিগ্রি দ্বারা খোলা দেখতে পারে। স্ট্রিপ গেজটি অভিন্ন ছিল, রোলগুলি পরিষ্কার ছিল এবং লাইনের গতি কখনই পরিবর্তিত হয়নি। যা পরিবর্তিত হয়েছে তা হল উপাদান: অ্যালুমিনিয়াম ইস্পাতের চেয়ে দ্রুত কাজ করে, তার ফলন শক্তির তুলনায় আরও স্থিতিস্থাপক শক্তি সঞ্চয় করে এবং ইস্পাতের প্রায় তিনগুণ হারে তাপ সঞ্চালন করে।
রোল গঠন অ্যালুমিনিয়াম একটি ধ্রুবক ক্রস-সেকশন প্রোফাইল তৈরি করার জন্য কনট্যুরড রোল স্টেশনগুলির একটি অনুক্রমের মাধ্যমে অ্যালুমিনিয়াম কয়েলের ক্রমাগত ক্রমবর্ধমান নমন। গঠনের নীতিটি ইস্পাতের সাথে মেলে, কিন্তু উপরের পার্থক্যগুলি প্রতিটি ডাউনস্ট্রিম সিদ্ধান্তকে পরিবর্তন করে: খাদ পছন্দ, টুলিং ফিনিস, তৈলাক্তকরণ, লাইনের গতি এবং সহনশীলতা যা আপনি সততার সাথে উদ্ধৃত করতে পারেন।
অ্যালুমিনিয়াম রোল গঠনে আধিপত্যকারী অ্যালয়গুলি হল 1xxx, 3xxx, এবং 5xxx সিরিজ, এবং 6xxx অ্যালয়গুলি শুধুমাত্র নরম মেজাজে গঠিত হওয়া উচিত; মেজাজ যত শক্ত হবে, প্রোফাইলটি বেন্ড লাইনে ফাটল হওয়ার সম্ভাবনা তত বেশি।
1xxx সিরিজ, মূলত খাঁটি অ্যালুমিনিয়াম, সর্বোত্তম গঠনযোগ্যতা দেয় কিন্তু খুব কম শক্তি দেয়, তাই এটি আলংকারিক ট্রিম, ফ্ল্যাশিং এবং গ্যাসকেটের সাথে ফিট করে। 3xxx সিরিজ ম্যাঙ্গানিজ যোগ করে, এবং 3003 হল ছাদ প্রোফাইল, গটার এবং সৌর ফ্রেমের জন্য ডিফল্ট কারণ এটি দীর্ঘতা, ক্ষয় প্রতিরোধ এবং খরচের ভারসাম্য বজায় রাখে। 5xxx সিরিজ ম্যাগনেসিয়াম যোগ করে: 5052 এবং 5056 3003-H14 এর প্রায় দ্বিগুণ ফলন শক্তি প্রদান করে এবং সামুদ্রিক, পরিবহন এবং ট্যাঙ্ক প্রোফাইলের জন্য মানক হয়ে ওঠে। 6xxx সিরিজ তাপ-চিকিত্সাযোগ্য; 6061-T4 উদার রেডিআই দিয়ে রোল তৈরি করা যেতে পারে, কিন্তু 6061-T6 সাধারণত ফাটল এবং ঠান্ডা নমনের জন্য কখনই নির্দিষ্ট করা উচিত নয়।
| খাদ এবং মেজাজ | ফলন শক্তি | প্রসারণ | মিন. বাঁক ব্যাসার্ধ | সাধারণ প্রোফাইল |
| 1100-ও | 35 এমপিএ | ৩৫% | 0.5 টি | ছাঁটা, ঝলকানি, আলংকারিক |
| 3003-ও | 45 এমপিএ | ২৫% | 1.0 টি | ছাদ, নর্দমা |
| 3003-H14 | 145 এমপিএ | 12% | 1.5 টি | সৌর ফ্রেম, সাধারণ বিভাগ |
| 5052-H32 | 195 এমপিএ | 12% | 2.0 টি | সামুদ্রিক, পরিবহন, ট্যাংক |
| 6061-T4 | 145 এমপিএ | 22% | 2.5 টি | কাঠামোগত বিভাগ |
অ্যালুমিনিয়াম স্প্রিংস সমান অংশের দৃঢ়তার হালকা ইস্পাতের তুলনায় প্রায় দ্বিগুণ ফিরে আসে এবং এটি এত দ্রুত কাজ করে যে পঞ্চম স্টেশনে প্রবেশকারী স্ট্রিপটি যান্ত্রিকভাবে প্রথমটিতে প্রবেশ করা থেকে একটি ভিন্ন উপাদান।
প্রতিটি গঠনকারী স্টেশন স্থানীয় ফলন শক্তিকে উত্তোলন করে, যা পরবর্তী স্টেশনের জন্য নমন শক্তি বাড়ায়। ক্রমবর্ধমান প্রভাব প্রসারিত প্রান্ত তরঙ্গ, একটি বাঁকা প্রোফাইল, বা একটি লেগ কোণ হিসাবে প্রদর্শিত হয় যা একটি কুণ্ডলীর উপর দিয়ে প্রবাহিত হয়। অ্যালুমিনিয়াম দ্রুত ঘর্ষণ তাপ সঞ্চালন করে, তাই একটি খারাপ সেটআপের দৃশ্যমান লক্ষণ হল সূক্ষ্ম অ্যালুমিনিয়াম ধুলো বা রোল পৃষ্ঠে পিকআপ, গরম স্ট্রিপ নয়।
অ্যালুমিনিয়ামের জন্য রোল টুলগুলিকে 0.2 থেকে 0.4 মাইক্রোমিটার Ra এর পৃষ্ঠের ফিনিশের জন্য পালিশ করা উচিত, D2 বা DC53 টুল স্টিল থেকে মেশিন করা উচিত এবং সাধারণত 15 থেকে 30 মিটার প্রতি মিনিটে চালানো হয়।
টুল স্টিলের উপর অ্যালুমিনিয়ামের গল এবং তোলার প্রবণতা স্টিলের রোল গঠনের চেয়ে পৃষ্ঠের ফিনিস এবং তৈলাক্তকরণকে আরও গুরুত্বপূর্ণ করে তোলে। এই সমন্বয়গুলি সবচেয়ে সাধারণ ত্রুটিগুলি প্রতিরোধ করে:
ন্যূনতম বাঁক ব্যাসার্ধ হল রোল গঠনের জন্য অ্যালুমিনিয়াম টেম্পার তুলনা করার দ্রুততম উপায়। মানটিকে উপাদানের বেধের একাধিক হিসাবে প্রকাশ করা হয় এবং এটি অতিক্রম করলে বাইরের বাঁক পৃষ্ঠে ক্র্যাকিং তৈরি হয়।
ঘূর্ণায়মান দিকের লম্ব বেন্ড অক্ষের সাথে 90-ডিগ্রী বাঁকের জন্য সাধারণ অনুশীলন:
90-ডিগ্রী বাঁকের জন্য মান, ঘূর্ণায়মান দিক থেকে লম্ব। ঘূর্ণায়মান দিকের সমান্তরালে বাঁকানো সর্বনিম্ন ব্যাসার্ধকে 50 শতাংশ পর্যন্ত বাড়াতে পারে।
হালকা ইস্পাত
অ্যালুমিনিয়াম খাদ
একটি সঠিকভাবে টিউন করা অ্যালুমিনিয়াম রোল গঠনের লাইনে প্লাস বা বিয়োগ 0.2 মিমি এবং লেগ-দৈর্ঘ্য সহনশীলতা প্লাস বা মাইনাস 0.3 মিমি, আগত স্ট্রিপের প্রস্থ এবং বেধ নির্দিষ্টভাবে থাকে।
অ্যালুমিনিয়াম প্রোফাইলে সবচেয়ে সাধারণ মানের ব্যর্থতা হল প্রান্ত তরঙ্গ, অনুদৈর্ঘ্য নম এবং দৃশ্যমান পৃষ্ঠে মাইক্রো-স্ক্র্যাচ। প্রান্ত তরঙ্গ সাধারণত অসম ফালা প্রস্থ বা একটি জীর্ণ রোল সেট থেকে আসে; ধনুক অসামঞ্জস্যপূর্ণ ফালা বেধ থেকে আসে; স্ক্র্যাচগুলি রোল পৃষ্ঠের ত্রুটি, ময়লা বা অপর্যাপ্ত তৈলাক্তকরণ থেকে আসে। তিনটিই অ্যানোডাইজিং বা PVDF আবরণের পরে আরও দৃশ্যমান হয়ে ওঠে, তাই পৃষ্ঠের প্রয়োজনীয়তা অবশ্যই উদ্ধৃতি পর্যায়ে উল্লেখ করতে হবে, প্রথম কয়েল চালানোর পরে আবিষ্কৃত হবে না।
অ্যালুমিনিয়াম রোল তৈরির উত্পাদন চারটি অ্যাপ্লিকেশন গ্রুপে বিভক্ত: সৌর মাউন্টিং, বৈদ্যুতিক সহায়তা, স্থাপত্য এবং পরিবহন, এবং মেশিনের কনফিগারেশন খাদ পছন্দগুলির চেয়ে এই গ্রুপগুলিতে আরও বেশি আলাদা।
সোলার মাউন্টিং প্রোফাইলগুলি সাধারণত 3003-H14 বা 5052 থেকে 1.5 থেকে 2.5 মিমি পুরুত্বে তৈরি হয়, আগে থেকে খোঁচা দেওয়া গর্তগুলির সাথে প্লাস বা মাইনাস 0.5 মিমি অনুদৈর্ঘ্য সহনশীলতা থাকতে হবে। এই সহনশীলতা একটি পৃথক পাঞ্চিং পদক্ষেপের সাথে বজায় রাখা প্রায় অসম্ভব, যে কারণে একটি ইন-লাইন সার্ভো পাঞ্চিং স্টেশন একই লাইনে তৈরি করা হয়েছে।
 8-অক্ষ সার্ভো পাঞ্চিং সোলার পিভি বন্ধনী রোল তৈরির মেশিন এই লাইনটি সৌর মাউন্টিং প্রোফাইলে আঁটসাঁট গর্ত সহনশীলতা বজায় রাখতে রোল গঠনের সাথে সার্ভো পাঞ্চিংকে একীভূত করে, পূর্বে উল্লিখিত ±0.5 মিমি অনুদৈর্ঘ্য নির্ভুলতা চ্যালেঞ্জ মোকাবেলা করে। পণ্য দেখুন →
বৈদ্যুতিক সমর্থন প্রোফাইল যেমন অ্যালুমিনিয়াম তারের ট্রে এবং স্ট্রুট চ্যানেলগুলি পাতলা স্ট্রিপ থেকে গঠিত হয়, সাধারণত 0.8 থেকে 1.5 মিমি, এবং একই মেশিন প্রায়শই এক শিফটে একাধিক প্রোফাইল প্রস্থ চালায়। দ্রুত পরিবর্তনের ক্যাসেট টুলিং পরিবর্তনের সময় 30 মিনিটের নিচে রাখে।
 সামঞ্জস্যযোগ্য প্রস্থ তারের ট্রে রোল ফর্মিং মেশিন একাধিক তারের ট্রে প্রস্থের মধ্যে দ্রুত পরিবর্তনের জন্য নির্মিত, এই মেশিনটি পাতলা-স্ট্রিপ বৈদ্যুতিক সমর্থন প্রোফাইলের জন্য উপযুক্ত এবং 30 মিনিটের মধ্যে টুলিং অদলবদল রাখে। পণ্য দেখুন →
আর্কিটেকচারাল প্রোফাইলে পিভি মডিউল ফ্রেম এবং জানালা-দরজার ফ্রেম অন্তর্ভুক্ত থাকে, যেখানে বাঁকের গুণমান নির্ধারণ করে যে ফ্রেমের কোণগুলি 0.5 মিলিমিটারের মধ্যে বন্ধ হবে কিনা। এই লাইনগুলি ধীর গতিতে চলে এবং দোকানে সর্বোচ্চ রোল ফিনিশের দাবি করে।
 পিভি ফ্রেম এবং উইন্ডো ডোর প্রোফাইল রোল ফর্মিং মেশিন এই মেশিনটি পিভি মডিউল ফ্রেম এবং জানালা-দরজার ফ্রেমের মতো আর্কিটেকচারাল প্রোফাইলগুলির জন্য সুনির্দিষ্ট বাঁক সরবরাহ করে, যা পাঠ্যে বর্ণিত হিসাবে 0.5 মিমি এর মধ্যে কোণ বন্ধ করতে সহায়তা করে। পণ্য দেখুন →
একটি লাইন অর্ডার করার আগে, অ্যাপ্লিকেশন কেস স্টাডি তুলনা করুন এবং আপনার নিজের কয়েল দিয়ে একটি পরীক্ষা চালানোর অনুরোধ করুন। দ গ্রাহক কেস লাইব্রেরি প্রোডাকশন লাইনে অনুরূপ প্রোফাইলগুলি কীভাবে পরিচালনা করা হয় তা দেখায় এবং সাংহাই সিহুয়া প্রিসিশন মেশিনারি কোং লিমিটেড তার অ্যালুমিনিয়াম রোল তৈরির মেশিনে ট্রায়াল রান সমর্থন করে।
না। T6 টেম্পারে, 6061 এর প্রসারণ 10 শতাংশের নিচে এবং একটি উচ্চ ফলন শক্তি, তাই বাইরের ব্যাসার্ধটি সাধারণ রোল গঠিত বাঁকের উপর ফাটল ধরে। পরিবর্তে 6061-T4, 5052-H32, বা 3003-H14 ব্যবহার করুন। যদি 6061-T6 একটি ডিজাইনের প্রয়োজন হয়, T4 এ রোল ফর্ম এবং ফিনিশড প্রোফাইলের বয়স।
সাধারণ প্রোফাইলের জন্য, 3003-H14 সবচেয়ে নিরাপদ ডিফল্ট। কাঠামোগত, সামুদ্রিক, বা পরিবহন প্রোফাইলের জন্য, 5052-H32 বা 5056 গ্রহণযোগ্য গঠনযোগ্যতার সাথে উচ্চ শক্তি দেয়। সম্পূর্ণরূপে আলংকারিক প্রোফাইলের জন্য, 1100-O বা 3003-O ক্র্যাকিং ঝুঁকি সম্পূর্ণরূপে দূর করে।
চূড়ান্ত স্টেশনগুলিকে 1 থেকে 3 ডিগ্রীতে ওভার-বেন্ড করুন, একটি সাইজিং স্টেশন যোগ করুন যা শূন্য গঠনের কোণ প্রয়োগ করে, স্টেশনগুলির মধ্যে স্ট্রিপ টেনশন বাড়ায়, বা স্প্রিংব্যাক-সংশোধিত টুলিং কমিশন। উত্পাদনের আগে একটি ক্রমাঙ্কন অংশে স্প্রিংব্যাক পরিমাপ করুন।
টুল ইস্পাত গ্রেড একই হতে পারে, D2 বা DC53, কিন্তু রোল ফিনিস হতে হবে সূক্ষ্ম, ক্লিয়ারেন্সগুলি কিছুটা শক্ত এবং তৈলাক্তকরণ লাইটার। এই পার্থক্যগুলি বাধ্যতামূলক, ঐচ্ছিক নয়, অ্যালুমিনিয়ামের জন্য৷৷
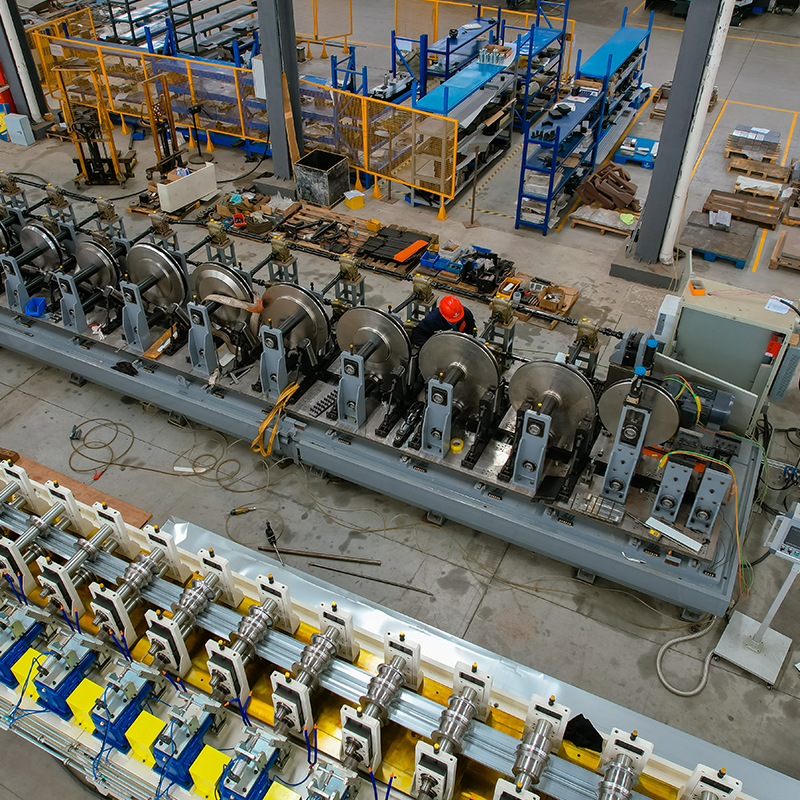
প্রশস্ত উপাদান একক decoiler সমতলকরণ মেশিন এবং উভয় পাশে ছোট গর্ত খোঁচা করার জন্য মেশিন ...
বিস্তারিত দেখুন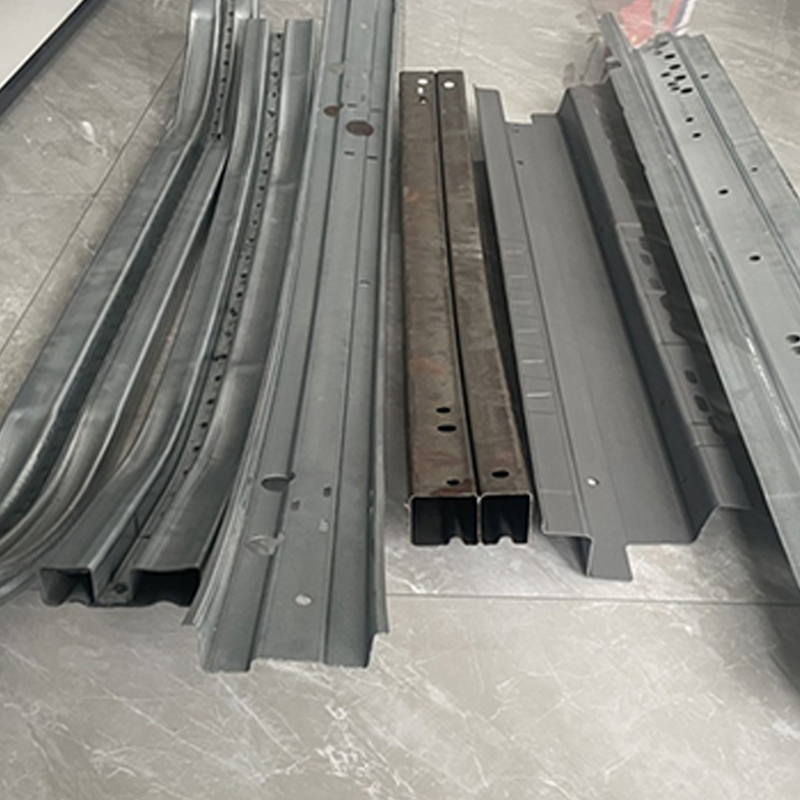
রোলার ডাই ডিসপ্লে অটোমোবাইল সামনে বিরোধী সংঘর্ষ বিম-নমন ছাঁচ বিরোধী সংঘর্ষ মরীচি ঘূর্ণায়মান বাঁক প্রক্রিয়া ...
বিস্তারিত দেখুন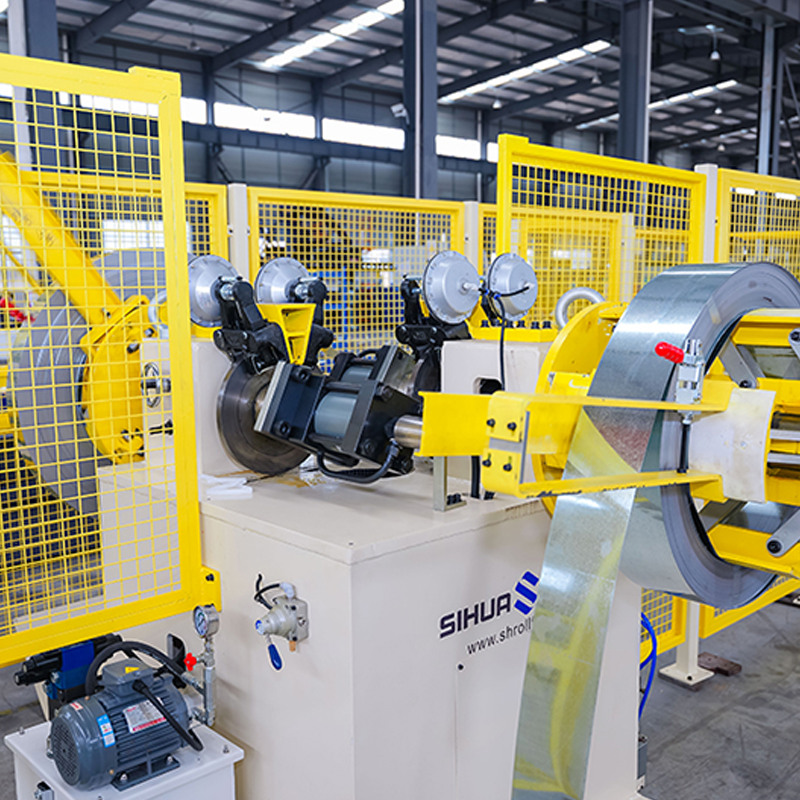
স্বয়ংক্রিয় ঘূর্ণায়মান ডাবল-হেড হাইড্রোলিক ডিকয়লার বিনা-পদার্থ সনাক্তকরণ সহ, প্রতি পাশে 5 টন। লেজারের শক্তি এবং ঢালাই দৈর...
বিস্তারিত দেখুন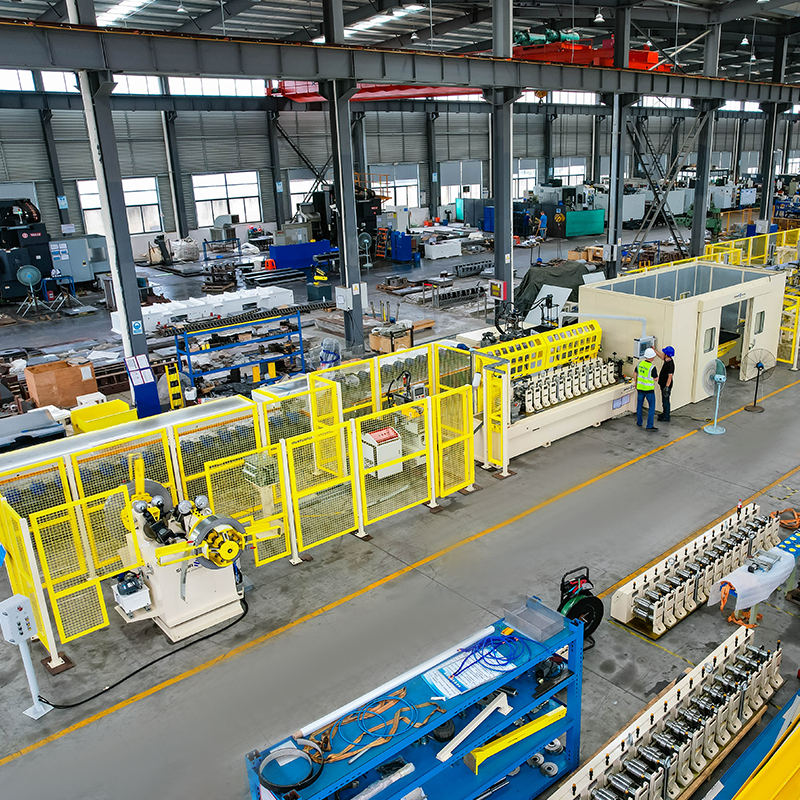
স্বয়ংক্রিয় ঘূর্ণায়মান ডাবল-হেড হাইড্রোলিক ডিকয়লার বিনা-পদার্থ সনাক্তকরণ সহ, প্রতি পাশে 5 টন। ক্যাসেট রোল তৈরির মেশিন দ্র...
বিস্তারিত দেখুন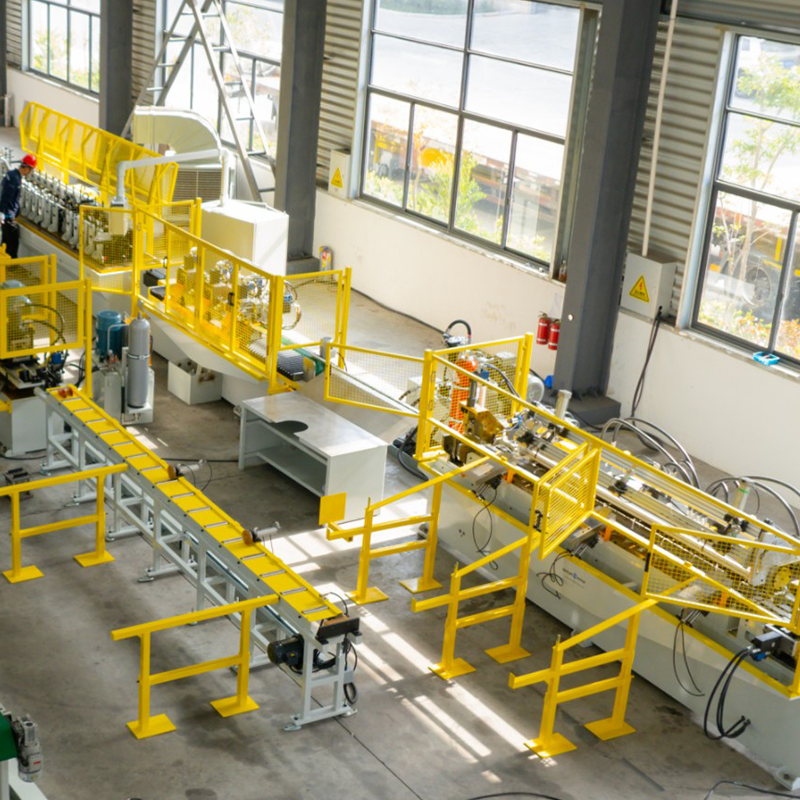
ডাবল-হেড প্রি-পেইন্টেড স্টিল হাইড্রোলিক এক্সপেন্ডিং/কন্ট্রাক্টিং আনকয়লার, ডাবল-হেড গ্যালভানাইজড স্টিল এক্সপেন্ডিং/কন্ট্রাক্টিং আনকয়লার, প্রি-পেইন্টেড স্টিল স্টোরেজ ...
বিস্তারিত দেখুন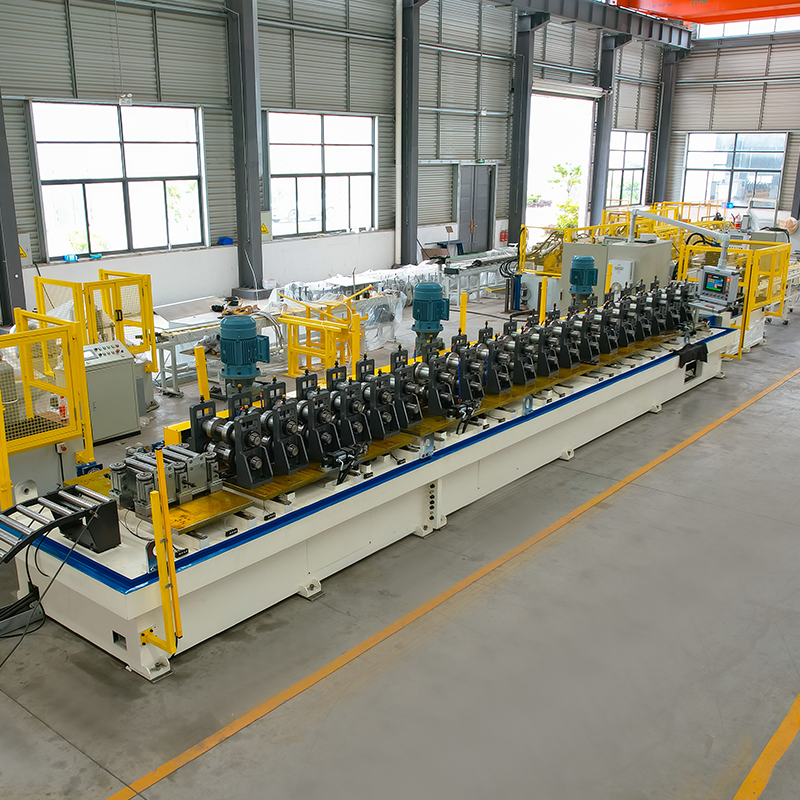
সৌর বন্ধনী স্বয়ংক্রিয় পরিবর্তন প্রস্থ রোল গঠন মেশিন স্টোরেজ প্ল্যাটফর্ম এবং রোবোটিক আর্ম সহ উপাদান ডিকয়লার ...
বিস্তারিত দেখুনপ্রয়োজনে আমাদের সাথে যোগাযোগ করতে দ্বিধা করবেন না!
যোগাযোগের তথ্য
পণ্যসমূহ
মোবাইল