একটি জন্য সঠিক ইনপুট উপাদান নির্বাচন করা ড্রাইওয়াল প্রোফাইল রোল ফর্মিং মেশিন একক সবচেয়ে গুরুত্বপূর্ণ সিদ্ধান্ত যা পণ্যের গুণমান, টুলিং লাইফ, উৎপাদন দক্ষতা এবং চূড়ান্ত প্রোফাইল কর্মক্ষমতাকে প্রভাবিত করে। সাধারণ শিট মেটাল গঠনের বিপরীতে, ড্রাইওয়াল প্রোফাইলগুলি কঠোর মাত্রিক সহনশীলতা, সামঞ্জস্যপূর্ণ যান্ত্রিক বৈশিষ্ট্য এবং নির্দিষ্ট আবরণ আচরণের দাবি করে কারণ এই প্রোফাইলগুলি পার্টিশন দেয়াল, সিলিং সিস্টেম এবং ফায়ার-রেট অ্যাসেম্বলিতে কাঠামোগত কাঠামোগত উপাদান হিসাবে কাজ করে।
এই নির্দেশিকাটি আপনার রোল পূর্বে একটি কয়েল খাওয়ানোর আগে আপনাকে অবশ্যই মূল্যায়ন করতে হবে এমন প্রতিটি উপাদানের প্যারামিটারের একটি ব্যাপক, ব্যবহারিক ভাঙ্গন প্রদান করে। আমরা জেনেরিক স্টিলের গ্রেডের বাইরে গিয়ে বাস্তব-বিশ্বের উৎপাদন সীমাবদ্ধতা, রোল ডাইসের সাথে আবরণের মিথস্ক্রিয়া, সোজাতার উপর প্রান্তের অবস্থার প্রভাব এবং খরচ এবং গঠনযোগ্যতার মধ্যে ট্রেড-অফ পরীক্ষা করি। আপনি সি-স্টাড, ইউ-ট্র্যাক, ফারিং চ্যানেল বা সিলিং টিজ তৈরি করুন না কেন, এখানে বর্ণিত উপাদান পছন্দগুলি সরাসরি আপনার প্রত্যাখ্যান হার, টুলিং প্রতিস্থাপন ফ্রিকোয়েন্সি এবং নিম্নধারার গ্রাহক সন্তুষ্টিকে প্রভাবিত করে।
বেশিরভাগ ড্রাইওয়াল প্রোফাইলগুলি কম-কার্বন ইস্পাত স্ট্রিপ থেকে উত্পাদিত হয়, তবে চূড়ান্ত প্রয়োগের উপর ভিত্তি করে নির্দিষ্ট গ্রেড এবং প্রক্রিয়াকরণ রুট উল্লেখযোগ্যভাবে পরিবর্তিত হয়। নীচে বিশ্বব্যাপী ব্যবহৃত প্রাথমিক বেস মেটাল বিভাগগুলির একটি বিশদ ভাঙ্গন রয়েছে৷
বাণিজ্যিক ইস্পাত স্ট্যান্ডার্ড অভ্যন্তরীণ ড্রাইওয়াল স্টাড এবং ট্র্যাকগুলির জন্য সবচেয়ে সাধারণ প্রারম্ভিক উপাদান উপস্থাপন করে। এটি সাধারণ নির্মাণের জন্য গঠনযোগ্যতা এবং শক্তির একটি সুষম সমন্বয় অফার করে। সাধারণ ফলন শক্তি 170 থেকে 240 MPa পর্যন্ত, প্রসার্য শক্তি 270 থেকে 340 MPa এর মধ্যে। এই গ্রেডটি নন-লোড-ভারিং পার্টিশনের জন্য উপযুক্ত যেখানে কাঠামোগত ক্ষমতার চেয়ে মাত্রিক নির্ভুলতা বেশি গুরুত্বপূর্ণ। রোল তৈরির মেশিনটি ন্যূনতম রোলার পরিধান সহ CS উপাদান পরিচালনা করে, যদি পৃষ্ঠের পরিচ্ছন্নতা বজায় থাকে।
FS গ্রেডগুলি বিশেষভাবে ঠান্ডা গঠনের ক্রিয়াকলাপের জন্য ইঞ্জিনিয়ার করা হয়। তারা বাণিজ্যিক ইস্পাতের তুলনায় উচ্চতর প্রসারিত মান (সাধারণত 28-32% 50 মিমি গেজ দৈর্ঘ্যে) প্রদর্শন করে, যা টাইট ব্যাসার্ধের বাঁকানোর সময় কোণার ফাটল হওয়ার ঝুঁকি হ্রাস করে। ড্রাইওয়াল প্রোফাইলগুলির জন্য যেগুলির জন্য একটি সংক্ষিপ্ত ওয়েব বিভাগের মধ্যে একাধিক বাঁক প্রয়োজন - যেমন বক্স-টাইপ স্টাড বা রিইনফোর্সড ট্র্যাক - FS উপাদান হল পছন্দের পছন্দ৷ অনেক অভিজ্ঞ প্রোডাকশন ম্যানেজার FS কয়েলগুলিকে তাদের প্রাথমিক জায় হিসাবে রাখে কারণ এটি রোল গ্যাপ সামঞ্জস্যের জন্য একটি বিস্তৃত প্রক্রিয়া উইন্ডো সরবরাহ করে।
যখন ড্রাইওয়াল প্রোফাইলগুলিকে অক্ষীয় লোড বহন করতে হবে বা শিয়ার ওয়াল সিস্টেমের অংশ হিসাবে পরিবেশন করতে হবে, তখন কাঠামোগত ইস্পাত গ্রেডগুলি প্রয়োজনীয় হয়ে ওঠে। গ্রেড 33 (230 MPa ফলন) এবং গ্রেড 40 (276 MPa ফলন) সাধারণত বাণিজ্যিক এবং প্রাতিষ্ঠানিক প্রকল্পগুলিতে নির্দিষ্ট করা হয়। যাইহোক, উচ্চ শক্তির উপকরণগুলির জন্য বর্ধিত চালিত স্টেশন এবং ভারী ফ্রেমের সাথে আরও শক্তিশালী রোল তৈরির মেশিনের চাহিদা রয়েছে। স্প্রিংব্যাক প্রভাব আরও স্পষ্ট হয়ে ওঠে, শেষ গঠনের পাসগুলিতে অতিরিক্ত বাঁকানো ক্ষতিপূরণের প্রয়োজন হয়। আমরা লক্ষ্য করেছি যে 350 MPa-এর উপরে স্ট্রাকচারাল স্টিলগুলি আনকোটেড টুলিং-এ রোলার পরিধানকে উল্লেখযোগ্যভাবে ত্বরান্বিত করে, তাই কার্বাইড-কোটেড রোলগুলি প্রায়শই দীর্ঘস্থায়ী রানের জন্য সুপারিশ করা হয়।
উত্পাদন নোট: কখনই অনুমান করবেন না যে হট-রোলড বিভাগের জন্য প্রত্যয়িত একটি ইস্পাত গ্রেড কোল্ড-রোল-গঠিত প্রোফাইলগুলিতে একইভাবে কাজ করবে। মূল স্ট্রিপের ঘূর্ণায়মান দিকের সাপেক্ষে বাঁকানো দিকটি অ্যানিসোট্রপিক বৈশিষ্ট্য তৈরি করে – সর্বদা সম্পূর্ণ উত্পাদনের আগে প্রতিটি নতুন তাপ সংখ্যা থেকে একটি নমুনা কয়েল পরীক্ষা করুন।
ইস্পাত কুণ্ডলীর উপর পৃষ্ঠের আবরণ কোন চিন্তাভাবনা নয় – এটি রোল তৈরির মিলের অভ্যন্তরে ঘর্ষণ আচরণ, চূড়ান্ত প্রোফাইলের ক্ষয় প্রতিরোধ ক্ষমতা এবং ফায়ার-রেটেড নির্মাণ প্রয়োজনীয়তার সাথে সামঞ্জস্যতাকে সরাসরি প্রভাবিত করে। নীচে ড্রাইওয়াল প্রোফাইল উত্পাদনের জন্য সর্বাধিক ব্যবহৃত আবরণগুলির একটি পদ্ধতিগত তুলনা রয়েছে।
| আবরণ প্রকার | আবরণ ভর (g/m²) | গঠনযোগ্যতা রেটিং | সাধারণ আবেদন |
|---|---|---|---|
| হট-ডিপ গ্যালভানাইজড (G30-G90) | 90-275 | চমৎকার (G30-G60) / ভাল (G90) | স্ট্যান্ডার্ড অভ্যন্তরীণ এবং বহিরাগত দেয়াল |
| ইলেক্ট্রো-গ্যালভানাইজড | 20-60 | খুব ভাল (অভিন্ন বেধ) | আঁট সহনশীলতা সঙ্গে স্পষ্টতা প্রোফাইল |
| অ্যালুমিনাইজড (টাইপ 1 এবং 2) | 40-80 (আল আবরণ) | মাঝারি (নিম্ন লুব্রিসিটি) | তাপ প্রতিফলন প্রয়োজন সিলিং সিস্টেম |
| প্রিপেইন্ট করা (পলিয়েস্টার, PVDF) | N/A (ফিল্ম বেধ 15-30 μm) | ন্যায্য (বিবাহের ঝুঁকি) | আর্কিটেকচারাল উন্মুক্ত প্রোফাইল |
ইনপুট কয়েলের ভৌত মাত্রা শুধুমাত্র চূড়ান্ত প্রোফাইল জ্যামিতিই নয়, সেটআপের সময়, স্ক্র্যাপ রেট এবং সামগ্রিক লাইনের ব্যবহারও নির্ধারণ করে। ক ড্রাইওয়াল প্রোফাইল রোল ফর্মিং মেশিন সাধারণত স্ট্রিপ প্রস্থ এবং বেধের একটি নির্দিষ্ট পরিসরের চারপাশে ইঞ্জিনিয়ার করা হয়। এই সীমার বাইরে কাজ করা গুণগত ত্রুটি এবং যান্ত্রিক চাপকে আমন্ত্রণ জানায়।
প্রয়োজনীয় ফালা প্রস্থ চূড়ান্ত প্রোফাইলের উন্নত ক্রস-সেকশন থেকে গণনা করা হয়, বাঁক ভাতা এবং কোণার ব্যাসার্ধের জন্য অ্যাকাউন্টিং। 92 মিমি, 40 মিমি ফ্ল্যাঞ্জ এবং 8 মিমি ঠোঁট বিশিষ্ট একটি স্ট্যান্ডার্ড সি-স্টাবের জন্য, অভ্যন্তরীণ বাঁক ব্যাসার্ধের উপর নির্ভর করে উন্নত প্রস্থ সাধারণত 195 মিমি থেকে 205 মিমি পর্যন্ত হয়। রোল ফর্মিং মেশিনের এন্ট্রি গাইডে প্রান্তের তরঙ্গ বা কেন্দ্রে বাকলিং না করে /- 1.5 মিমি স্ট্রিপ প্রস্থ সহনশীলতা মিটমাট করা আবশ্যক। মেশিনের রেটেড ক্ষমতার বাইরে প্রশস্ত স্ট্রিপগুলি সাইড রোলের লোড বাড়ায় এবং রোল শ্যাফ্টগুলিকে ডিফ্ল্যাক্ট করতে পারে, প্রোফাইল দৈর্ঘ্য বরাবর একটি ধনুক তৈরি করে।
কুণ্ডলী ওজন
2-5 টন - ম্যানুয়াল লোডিংয়ের জন্য আদর্শ
5-10 টন - স্বয়ংক্রিয় লাইনের জন্য সর্বোত্তম
কয়েল আইডি
508 মিমি (20") - সবচেয়ে সাধারণ ম্যান্ড্রেল আকার
610mm (24")- ভারী-গেজ কয়েলের জন্য
কুণ্ডলী OD
1200 মিমি পর্যন্ত - মান পরিসীমা
1500 মিমি-এর বেশি - ভারী-শুল্ক আনকয়লার প্রয়োজন
ঠান্ডা বিকৃতির অধীনে ইস্পাত স্ট্রিপের যান্ত্রিক আচরণ বিভিন্ন মূল পরামিতি দ্বারা নিয়ন্ত্রিত হয়। এই বৈশিষ্ট্যগুলি বোঝার ফলে আপনি ভবিষ্যদ্বাণী করতে পারবেন যে উপাদানটি প্রতিটি গঠনকারী স্টেশনে কীভাবে প্রতিক্রিয়া দেখাবে এবং রোল গ্যাপ, সাইড গাইড এবং সোজা করার ইউনিটগুলিতে সক্রিয় সমন্বয় করতে পারে।
স্ট্রিপটি ক্রমাগত রোল স্ট্যান্ডের মধ্য দিয়ে যাওয়ার সময়, এটি কঠোর পরিশ্রমের মধ্য দিয়ে যায়, যা এর ফলনের শক্তি বৃদ্ধি করে এবং নমনীয়তা হ্রাস করে। 14 থেকে 18টি স্টেশনে গঠিত একটি সাধারণ ড্রাইওয়াল প্রোফাইলের জন্য, প্রস্থান করার সময় ফলন শক্তি আগত কয়েলের মানের থেকে 15-25% বেশি হতে পারে। চূড়ান্ত প্রোফাইলের লোড-ভারিং ক্ষমতা নির্দিষ্ট করার সময় এই ঘটনাটি অবশ্যই বিবেচনা করা উচিত। কম প্রারম্ভিক ফলন শক্তি (200 MPa এর নিচে) সহ উপাদানগুলি গঠনের সময় অত্যধিক প্রসারণ প্রদর্শন করে, যার ফলে কাট দৈর্ঘ্যের সেটিং অপেক্ষা দীর্ঘতর চূড়ান্ত প্রোফাইল হয়।
50 মিমি গেজ দৈর্ঘ্যে সাধারণত ড্রাইওয়াল প্রোফাইল সামগ্রীর জন্য ন্যূনতম প্রসারণের প্রয়োজনীয়তা 22%। নিম্ন প্রসারণের মানগুলি বাঁকের বাইরের ব্যাসার্ধে ক্র্যাকিংয়ের সাথে সম্পর্কযুক্ত, বিশেষ করে তীক্ষ্ণ কোণযুক্ত প্রোফাইলগুলির জন্য (অভ্যন্তরীণ ব্যাসার্ধ 1.5 গুণের কম পুরুত্ব)। অনেক নির্মাতারা আনকোয়লারে লোড করার আগে গঠনযোগ্যতা যাচাই করার জন্য প্রতিটি নতুন কয়েল লটে একটি সাধারণ 180-ডিগ্রি বাঁক পরীক্ষা পরিচালনা করে।
রকওয়েল কঠোরতা (সাধারণত ড্রাইওয়াল স্টিলের জন্য HRB 50-70) রোল পরিধানের হারের সাথে সরাসরি সম্পর্ক রয়েছে। কঠিন পদার্থ - প্রায়শই উচ্চতর কার্বন সামগ্রী বা কোল্ড-রোলিং হ্রাসের ফলে - রোল গঠনের সরঞ্জামগুলিতে আরও ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান উৎপন্ন করে। উচ্চ-ভলিউম উত্পাদন পরিবেশে, আমরা পুনরায় নাকাল ছাড়াই বর্ধিত প্রচারাভিযানে প্রোফাইল জ্যামিতি বজায় রাখতে HRB 65 এর উপরে স্টিল তৈরি করার সময় D2 টুল স্টিল বা পাউডার মেটালার্জি রোল ব্যবহার করার পরামর্শ দিই।
স্ট্রিপ প্রান্তগুলির গুণমান একটি প্রায়শই উপেক্ষিত প্যারামিটার যা চূড়ান্ত ড্রাইওয়াল প্রোফাইলের সরলতা এবং পৃষ্ঠের ফিনিসকে ব্যাপকভাবে প্রভাবিত করে। বেশিরভাগ ইস্পাত কয়েল হয় মিলের প্রান্ত বা চেরা প্রান্ত দিয়ে সরবরাহ করা হয়, এবং পার্থক্যটি রোল গঠনের কার্যকারিতার জন্য গুরুত্বপূর্ণ।
মূল প্রান্ত-মানের পরীক্ষা: স্ট্রিপের উভয় প্রান্ত বরাবর আপনার থাম্ব চালান। 0.1 মিমি উচ্চতার একটি তীক্ষ্ণ বুর ক্রমান্বয়ে রোল পৃষ্ঠকে স্ক্র্যাচ করবে এবং প্রোফাইল ফ্ল্যাঞ্জে গলিত চিহ্ন তৈরি করবে। সমাধান হল একটি সেকেন্ডারি এজ-ডিবারিং পাস নির্দিষ্ট করা বা স্লিটার থেকে "মসৃণ প্রান্ত" বিকল্পের সাথে কয়েল বেছে নেওয়া।
বেশিরভাগ ড্রাইওয়াল প্রোফাইলের জন্য হোল পাঞ্চিং প্রয়োজন - স্ক্রু সংযোগ, পরিষেবা প্যাসেজ বা অ্যাকোস্টিক পারফরম্যান্সের জন্য। ঘুষির অধীনে উপাদানের আচরণ নমন অধীনে তার আচরণ হিসাবে গুরুত্বপূর্ণ. নরম উপকরণ (220 MPa ফলনের নিচে) ন্যূনতম বুর উচ্চতা সহ পরিষ্কার গর্ত তৈরি করে, যখন কঠিন পদার্থগুলি ঝাঁকড়া প্রান্ত তৈরি করে যার জন্য সেকেন্ডারি ডিবারিং প্রয়োজন।
একটি উপর ঘুষি ইউনিট ড্রাইওয়াল প্রোফাইল রোল ফর্মিং মেশিন উচ্চ চক্র হারে কাজ করে - প্রায়ই প্রতি মিনিটে 60 স্ট্রোক অতিক্রম করে। উচ্চ প্রসারিত মান সহ উপাদানগুলি খোঁচা গর্তের চারপাশে কম স্প্রিংব্যাক প্রদর্শন করে, যার ফলে একটি চাটুকার ওয়েব পৃষ্ঠ হয়। বিপরীতভাবে, কম প্রসারিত (22% এর নিচে) উপাদানগুলি গর্তের চারপাশে উপরের দিকে গম্বুজ করে, যা স্ট্যাকিং এবং পরবর্তী পরিচালনায় হস্তক্ষেপ করে।
| উপাদানের ধরন | বুর উচ্চতা (মিমি) | পাঞ্চ পরিধান হার | প্রস্তাবিত ছাড়পত্র |
|---|---|---|---|
| CS (কম ফলন) | ০.০৫-০.১২ | কম | বেধের 6-8% |
| FS (গঠন গ্রেড) | ০.০৮-০.১৮ | মাঝারি | বেধের 8-10% |
| কাঠামোগত (গ্রেড 40) | 0.15-0.30 | উচ্চ | বেধের 10-12% |
পদ্ধতিগতভাবে আপনার ড্রাইওয়াল প্রোফাইল উত্পাদনের জন্য সর্বোত্তম উপাদান নির্বাচন করতে, এই সাত-পদক্ষেপের ওয়ার্কফ্লো অনুসরণ করুন যা প্রযুক্তিগত, কর্মক্ষম এবং বাণিজ্যিক বিষয়গুলিকে একীভূত করে।
এমনকি সাবধানে উপাদান নির্বাচনের সাথেও, উত্পাদনের সময় কিছু ত্রুটি দেখা দেয়। নীচে নির্দিষ্ট প্রোফাইল ত্রুটিগুলির সাথে উপাদান বৈশিষ্ট্যগুলিকে লিঙ্ক করার একটি ব্যবহারিক সমস্যা সমাধানের গাইড রয়েছে৷
হট-রোল্ড স্টিল সাধারণত ড্রাইওয়াল প্রোফাইলের জন্য বাঞ্ছনীয় নয় কারণ এটিতে একটি ঘন অক্সাইড স্তর (স্কেল), বিস্তৃত বেধ সহনীয়তা এবং কোল্ড-রোল্ড স্টিলের তুলনায় নিম্ন পৃষ্ঠের গুণমান রয়েছে। স্কেল ফর্মিং রোলগুলিকে দ্রুত হ্রাস করতে পারে এবং অসঙ্গত প্রোফাইল মাত্রা তৈরি করতে পারে। যাইহোক, যদি আচারযুক্ত এবং তেলযুক্ত গরম-ঘূর্ণিত কয়েল ব্যবহার করা হয়, তবে সেগুলি গঠন করা যেতে পারে তবে সাধারণত একটি রুক্ষ পৃষ্ঠের ফিনিশ দেয় যা উন্মুক্ত বা আঁকা অ্যাপ্লিকেশনগুলির জন্য অগ্রহণযোগ্য।
বেশিরভাগ স্ট্যান্ডার্ড ড্রাইওয়াল প্রোফাইল রোল তৈরির মেশিনগুলি 0.4 মিমি এবং 1.2 মিমি বেধের জন্য রেট করা হয়। ভারী-শুল্ক মডেলগুলি 1.5 মিমি বা এমনকি 2.0 মিমি পর্যন্ত পরিচালনা করতে পারে, তবে এর জন্য শক্তিশালী রোল স্ট্যান্ড, বড় ব্যাসের শ্যাফ্ট এবং উচ্চতর মোটর শক্তি প্রয়োজন। মোটা উপকরণগুলি চালানোর আগে সর্বদা আপনার মেশিনের প্রযুক্তিগত ডেটা প্লেটের সাথে পরামর্শ করুন, কারণ রেট করা ক্ষমতা ছাড়িয়ে গেলে স্থায়ীভাবে গিয়ারবক্স এবং রোল বিয়ারিংয়ের ক্ষতি হতে পারে।
হ্যাঁ। প্রিপেইন্ট করা কয়েলের সাধারণত ধীর গতির (20-30% হ্রাস) প্রয়োজন হয় যাতে বাঁক অঞ্চলে পেইন্ট মারিং বা ফ্ল্যাকিং প্রতিরোধ করা যায়। গ্যালভানাইজড এবং ইলেক্ট্রো-গ্যালভানাইজড কয়েলগুলি সর্বাধিক রেট গতিতে চালানো যেতে পারে কারণ দস্তা আবরণ একটি কঠিন লুব্রিকেন্ট হিসাবে কাজ করে। অ্যালুমিনাইজড কয়েলগুলি মাঝখানে পড়ে, কারণ অ্যালুমিনিয়াম-সিলিকন আবরণে মাঝারি লুব্রিসিটি থাকে তবে সময়ের সাথে সাথে রোলগুলিতে তৈরি হতে পারে, ঘন ঘন পরিষ্কার করা বন্ধ করার প্রয়োজন হয়।
সঠিক স্ট্রিপ প্রস্থ ক্রস-সেকশনের বিকশিত দৈর্ঘ্য দ্বারা নির্ধারিত হয়, যা সমস্ত সোজা ওয়েব অংশের সমষ্টি এবং প্রতিটি কোণের জন্য বাঁক ভাতা। একটি ব্যবহারিক পদ্ধতি হল একটি নমুনা স্ট্রিপ কাটা, বাঁক লাইনগুলি চিহ্নিত করা, ম্যানুয়ালি বা ব্রেক প্রেস দিয়ে ভাঁজ করা এবং তারপর ভাঁজ করার আগে সমতল দৈর্ঘ্য পরিমাপ করা। এই অভিজ্ঞতামূলক পদ্ধতিটি প্রায়শই তাত্ত্বিক গণনার চেয়ে বেশি নির্ভরযোগ্য, বিশেষ করে জটিল অপ্রতিসম প্রোফাইলের জন্য।
একটি G40-G60 হট-ডিপ গ্যালভানাইজড আবরণ সহ বাণিজ্যিক ইস্পাত (CS টাইপ বি) উচ্চ-ভলিউম অভ্যন্তরীণ স্টাড উত্পাদনের জন্য সর্বোত্তম খরচ-থেকে-পারফরম্যান্স অনুপাত সরবরাহ করে। এটি পর্যাপ্ত গঠনযোগ্যতা, গ্রহণযোগ্য জারা প্রতিরোধের, এবং একাধিক কুণ্ডলী চালান জুড়ে সামঞ্জস্যপূর্ণ যান্ত্রিক বৈশিষ্ট্য প্রদান করে। উচ্চ শক্তির প্রয়োজনের প্রকল্পগুলির জন্য, গ্রেড 33 স্ট্রাকচারাল স্টিল উপাদান খরচে মোটামুটি 10-12% যোগ করে কিন্তু একই লোড ক্ষমতার জন্য প্রোফাইল ওজন হ্রাস করে, কখনও কখনও উচ্চ ইউনিট মূল্য অফসেট করে।
স্ট্যান্ডার্ড ড্রাইওয়াল প্রোফাইলের জন্য স্টেইনলেস স্টীল খুব কমই ব্যবহার করা হয় কারণ এর উচ্চ খরচ, পরিশ্রম-কঠোর হার এবং ঘষিয়া তুলিয়া ফেলা প্রকৃতি। বিশেষায়িত আর্কিটেকচারাল বা সামুদ্রিক অ্যাপ্লিকেশনের জন্য প্রয়োজন হলে, আপনাকে অবশ্যই কার্বাইড-কোটেড রোল, বর্ধিত গঠন শক্তি এবং একটি ডেডিকেটেড তৈলাক্তকরণ সিস্টেম সহ একটি রোল গঠনের মেশিন ব্যবহার করতে হবে। স্ট্যান্ডার্ড কার্বন-স্টিল টুলিং-এ স্টেইনলেস চালানোর ফলে দ্রুত রোল পরিধান হবে এবং কয়েকশ মিটারের মধ্যে অগ্রহণযোগ্য পৃষ্ঠটি গলবে।
অনুপযুক্ত কুণ্ডলী সঞ্চয়স্থান - বিশেষ করে আর্দ্রতা বা তাপমাত্রার চরমের সংস্পর্শে - পৃষ্ঠের গুণমানকে হ্রাস করতে পারে এবং বার্ধক্যের মাধ্যমে যান্ত্রিক বৈশিষ্ট্যগুলিকে পরিবর্তন করতে পারে। আর্দ্র অবস্থায় সঞ্চিত গ্যালভানাইজড কয়েল সাদা মরিচা (জিঙ্ক হাইড্রোক্সাইড) তৈরি করে, যা গঠনের সময় ঘর্ষণ বাড়ায়। যে কয়েলগুলি দীর্ঘ সময়ের জন্য উল্লম্বভাবে সংরক্ষণ করা হয় সেগুলি একটি স্থায়ী "কয়েল সেট" (বক্রতা) তৈরি করতে পারে যা খাওয়ানো কঠিন করে তোলে। একটি শুকনো, জলবায়ু-নিয়ন্ত্রিত এলাকায় প্যাডেড স্যাডলে অনুভূমিকভাবে কয়েলগুলি সঞ্চয় করুন এবং সেগুলিকে প্রথম-ইন, প্রথম-আউট ভিত্তিতে ব্যবহার করুন।
হ্যাঁ। সিলিং টি প্রোফাইলে সাধারণত পাতলা জাল এবং লম্বা ফ্ল্যাঞ্জ থাকে, যাতে ফাটল ছাড়াই তীক্ষ্ণ 90-ডিগ্রি বাঁক অর্জনের জন্য উচ্চতর প্রসারিত উপাদানের প্রয়োজন হয়। অন্যদিকে ওয়াল স্টাডগুলি শক্তি এবং সরলতাকে অগ্রাধিকার দেয়। সিলিং টিসের জন্য, ন্যূনতম 30% প্রসারণ সহ স্টিল (FS) গঠন করা পছন্দনীয়, যখন ওয়াল স্টাডগুলি 25% প্রসারণ সহ বাণিজ্যিক ইস্পাত ব্যবহার করতে পারে। উপরন্তু, সিলিং টি প্রায়ই ওয়াল স্টাডের (0.55-0.75 মিমি) তুলনায় হালকা গেজ (0.45-0.55 মিমি) ব্যবহার করে।
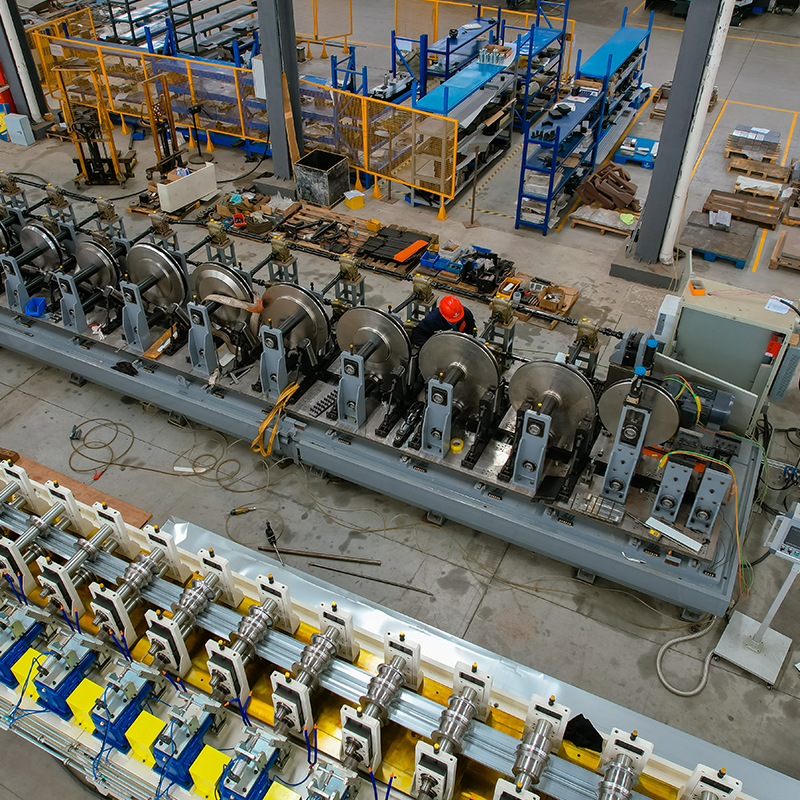
প্রশস্ত উপাদান একক decoiler সমতলকরণ মেশিন এবং উভয় পাশে ছোট গর্ত খোঁচা করার জন্য মেশিন ...
বিস্তারিত দেখুন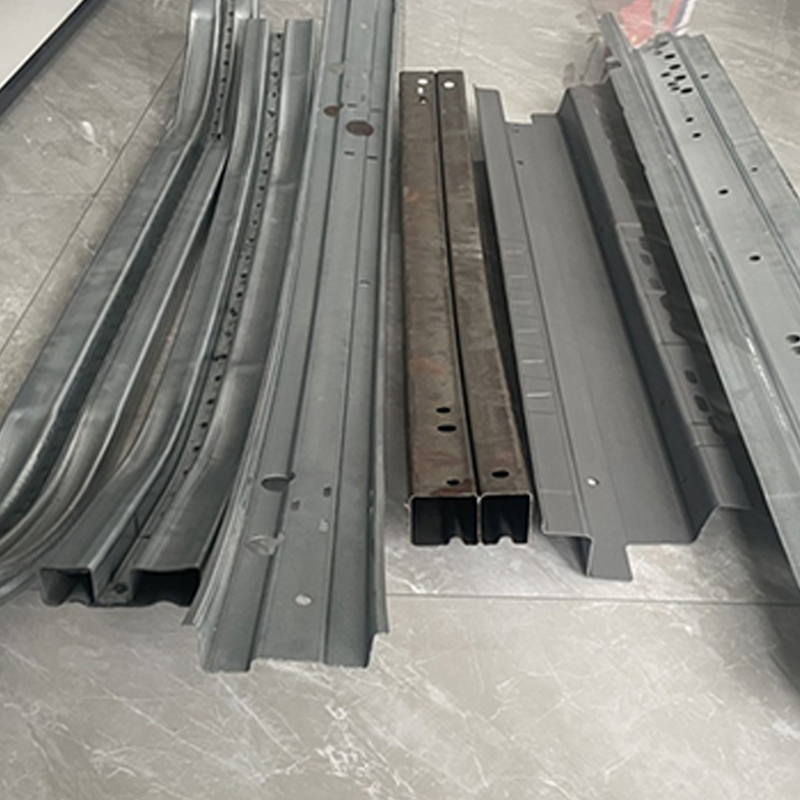
রোলার ডাই ডিসপ্লে অটোমোবাইল সামনে বিরোধী সংঘর্ষ বিম-নমন ছাঁচ বিরোধী সংঘর্ষ মরীচি ঘূর্ণায়মান বাঁক প্রক্রিয়া ...
বিস্তারিত দেখুন
স্বয়ংক্রিয় ঘূর্ণায়মান ডাবল-হেড হাইড্রোলিক ডিকয়লার বিনা-পদার্থ সনাক্তকরণ সহ, প্রতি পাশে 5 টন। লেজারের শক্তি এবং ঢালাই দৈর...
বিস্তারিত দেখুন
স্বয়ংক্রিয় ঘূর্ণায়মান ডাবল-হেড হাইড্রোলিক ডিকয়লার বিনা-পদার্থ সনাক্তকরণ সহ, প্রতি পাশে 5 টন। ক্যাসেট রোল তৈরির মেশিন দ্র...
বিস্তারিত দেখুন
ডাবল-হেড প্রি-পেইন্টেড স্টিল হাইড্রোলিক এক্সপেন্ডিং/কন্ট্রাক্টিং আনকয়লার, ডাবল-হেড গ্যালভানাইজড স্টিল এক্সপেন্ডিং/কন্ট্রাক্টিং আনকয়লার, প্রি-পেইন্টেড স্টিল স্টোরেজ ...
বিস্তারিত দেখুন
সৌর বন্ধনী স্বয়ংক্রিয় পরিবর্তন প্রস্থ রোল গঠন মেশিন স্টোরেজ প্ল্যাটফর্ম এবং রোবোটিক আর্ম সহ উপাদান ডিকয়লার ...
বিস্তারিত দেখুনপ্রয়োজনে আমাদের সাথে যোগাযোগ করতে দ্বিধা করবেন না!
যোগাযোগের তথ্য
পণ্যসমূহ
মোবাইল