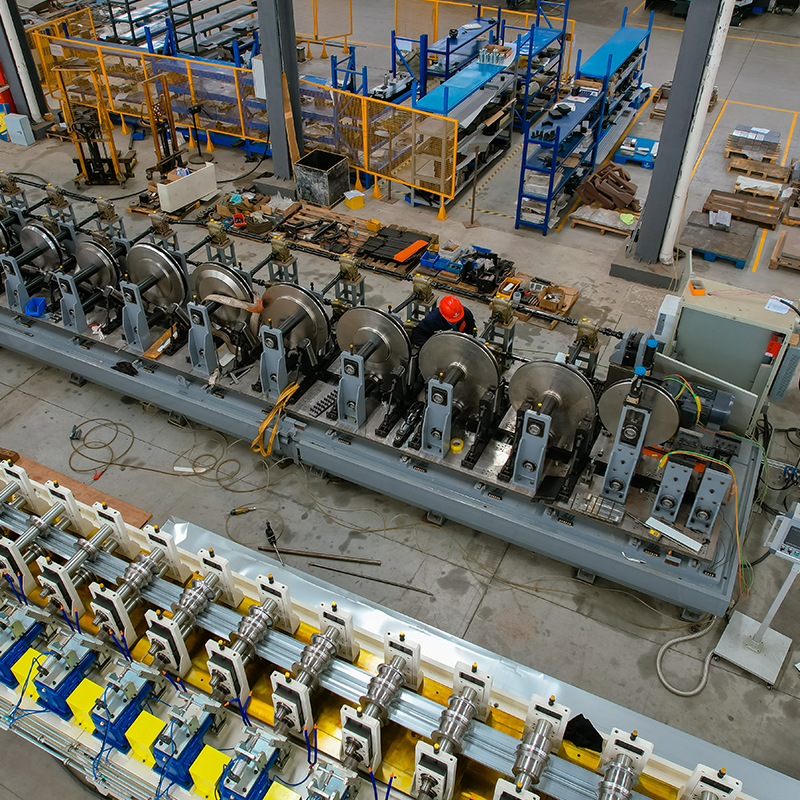
একটি ক্রমাগত-ছাদের প্রকল্পে বিডিং করা ইস্পাত ফ্যাব্রিকেটররা সাধারণত একই সিদ্ধান্তে পৌঁছায় যখন তারা অঙ্কনগুলি পর্যালোচনা করে: ছাদের পুরলিনটি জেড-আকৃতির, তাদের দোকানটি C চ্যানেলের জন্য সেট করা হয়েছে, এবং ব্যবধানটি যতটা দেখা যায় তার চেয়ে প্রশস্ত। A z purlin রোল ফর্মিং মেশিন হল একটি অবিচ্ছিন্ন ঠান্ডা-গঠনকারী লাইন যা পাঞ্চিং এবং কাট-অফ সহ একটি একক পাসে হট-ডিপ গ্যালভানাইজড স্টিল স্ট্রিপ থেকে জেড প্রোফাইল তৈরি করে।
একটি Z বিভাগের অফসেট ফ্ল্যাঞ্জগুলি পুর্লিনগুলিকে বান্ডিলে বাসা বাঁধতে এবং স্প্লাইসে ওভারল্যাপ করার অনুমতি দেয়, তবে সেই অফসেটটি রোল টুলিং, হোল পাঞ্চিং এবং শিয়ার টাইমিংকে C purlin লাইন থেকে আলাদাভাবে ডিজাইন করতে বাধ্য করে। ভুল মেশিন সাধারণত ফ্ল্যাঞ্জ অ্যাঙ্গেল বিচ্যুতি, মিসলাইনড স্প্লাইস হোল বা লাইনের গতির আকারে প্রদর্শিত হয় যা আপনার পাঞ্চিং ক্ষমতাকে ফিড করতে পারে না।
সংক্ষিপ্ত সংজ্ঞা: A z purlin রোল ফর্মিং মেশিন একটি অবিচ্ছিন্ন ঠান্ডা-গঠন ব্যবস্থা যা ইস্পাত স্ট্রিপকে একটি অসমমিতিক Z বিভাগে বাঁকিয়ে দেয় এবং একই উত্পাদন প্রবাহে পাঞ্চিং, কাট-অফ এবং ঐচ্ছিক স্ট্যাকিংকে একীভূত করে।
একটি z পুরলিন রোল গঠনকারী মেশিনকে অবশ্যই ফ্ল্যাঞ্জ অফসেট এবং ফ্ল্যাঞ্জ কোণকে সীমার মধ্যে ধরে রাখতে হবে যা সমাপ্ত পুরলিনগুলিকে শক্তভাবে বাসা বাঁধতে এবং অনুমানযোগ্যভাবে বিভক্ত করতে দেয়: 1.0 মিমি এর মধ্যে অফসেট এবং পুরো দৈর্ঘ্যের 1 ডিগ্রির মধ্যে ফ্ল্যাঞ্জের স্কোয়ারনেস।
দুটি ফ্ল্যাঞ্জের মধ্যে অফসেট হল Z বিভাগের সংজ্ঞায়িত মাত্রা। গঠনের সময়, স্ট্রিপটি নিরপেক্ষ অক্ষ থেকে বিভিন্ন দূরত্বে দুটি দিকে বাঁকে। যদি রোল ফ্লাওয়ার স্প্রিংব্যাকের সাথে ভারসাম্য না রাখে তবে প্রোফাইল মোচড় দেয় এবং ফ্ল্যাঞ্জের টিপস খোলা বা বন্ধ হয়। এটি নেস্টেড purlins মধ্যে একটি দৃশ্যমান ফাঁক প্রবর্তন করে এবং একটি ট্রাকে বান্ডিল অস্থির করে তোলে।
নেস্টিং হল প্রথম স্থানে Z purlins বেছে নেওয়ার প্রধান অর্থনৈতিক কারণ।
একটি প্যাকড Z purlin বান্ডিল একই বিভাগের উচ্চতার একই সংখ্যক C purlin এর তুলনায় প্রায় 25 থেকে 35 শতাংশ কম ট্রাক মেঝে স্থান ব্যবহার করে। যখন মোচড় এবং স্প্রিংব্যাক ফর্মিং লাইনে নিয়ন্ত্রিত হয় না তখন সেই সঞ্চয়টি অদৃশ্য হয়ে যায়।
একটি Z purlin লাইনের ব্যবহারিক থ্রুপুট স্ট্রিপের বেধ, ওয়েবের উচ্চতা এবং পাঞ্চিং সাইকেল সময়ের উপর নির্ভর করে, শুধুমাত্র মোটর পাওয়ারের উপর নয়। কয়েলের প্রস্থ ঠিক হয়ে গেলে, এই তিনটি মান রোল স্ট্যান্ডের সংখ্যা, গঠনের গতি এবং পাঞ্চিং কনফিগারেশন নির্ধারণ করে।
আপনি উদ্ধৃতি তুলনা করার আগে সংগ্রহ করতে সাধারণ স্পেসিফিকেশন রেঞ্জ:
যে দোকানগুলিতে সি, ইউ, জেড এবং সিগমা প্রোফাইলের প্রয়োজন এক লাইনে, ক্যাসেট এবং সার্ভো-অ্যাডজাস্টেবল টুলিং ছোট ব্যাচগুলি চালানোর নমনীয়তা না হারিয়ে একাধিক প্রোফাইল পরিবারকে কভার করতে পারে।
 সি, ইউ, জেড এবং সিগমা বিভাগের জন্য মাল্টি-প্রোফাইল রোল ফর্মিং মেশিন এই মেশিনটি C, U, Z, এবং Sigma সহ একাধিক প্রোফাইল পরিবারকে এক লাইনে চালানোর জন্য ক্যাসেট এবং সার্ভো-অ্যাডজাস্টেবল টুলিংকে একত্রিত করে। এটি উচ্চ আউটপুট বজায় রাখার সময় ছোট ব্যাচগুলির জন্য নমনীয়তা প্রয়োজন এমন দোকানগুলির জন্য উপযুক্ত, যেমনটি purlin উত্পাদন প্রসঙ্গে উল্লেখ করা হয়েছে। পণ্য দেখুন →
15 মি/মিনিট গতিতে 2.0 মিমি উপাদানে একটি 250 মিমি ওয়েব purlin বিবেচনা করুন। অলস সময়, কয়েল পরিবর্তন এবং সেটআপের অনুমতি দেওয়ার আগে ছয় ঘণ্টার নেট চলমান সময় প্রতি শিফটে প্রায় 5,400 মিটার purlin দৈর্ঘ্য দেয়। কাট দৈর্ঘ্য, গর্ত গণনা এবং বান্ডলিং গতি সেই চিত্রটি 10 থেকে 20 শতাংশ কমাতে পারে।
| প্যারামিটার | সাধারণ পরিসর | উৎপাদন প্রভাব |
| স্ট্রিপ বেধ | 1.5-3.0 মিমি, Q235B / Q355B | মোটা ফালা আরো পাস এবং কম গতি প্রয়োজন |
| ওয়েব উচ্চতা | 100-350 মিমি | সামঞ্জস্যযোগ্য স্ট্যান্ড কভার রেঞ্জ; স্থির টুলিং আরও শক্ত অফসেট ধরে রাখে |
| ফ্ল্যাঞ্জ প্রস্থ | 40-70 মিমি | কয়েল প্রস্থ সেট করে এবং স্লিটিং খরচ প্রভাবিত করে |
| গঠন গতি | 8-18 মি/মিনিট | পাঞ্চিং চক্র সময় সাধারণত সীমা |
| দৈর্ঘ্য সহনশীলতা | /-1.0-2.0 মিমি | ল্যাপড স্প্লাইসে ইরেকশনের গতিকে প্রভাবিত করে |
| গর্ত ব্যবধান সহনশীলতা | সার্ভো পাঞ্চ সহ /-0.5 মিমি | সাইটে ক্লিট গর্তের পুনরায় কাজ প্রতিরোধ করে |
Z purlin মেশিনগুলির মধ্যে পরিবর্তনের সময় হল সবচেয়ে বড় অপারেটিং খরচের পার্থক্য, এবং এটি একটি লাইনকে আলাদা করে যা সারা বছর একটি প্রোফাইল চালায় এমন একটি লাইন থেকে যা প্রতিদিন ছোট ব্যাচগুলি প্রক্রিয়া করে।
ক্লাসিক বিকল্প হল শিম-অ্যাডজাস্টেড রোলস, যেখানে অপারেটররা একটি নতুন ওয়েব উচ্চতার জন্য স্ট্যান্ড রিসেট করতে স্পেসার যোগ করে বা সরিয়ে দেয়। সার্ভো-অ্যাডজাস্টেবল দ্রবণটি একই রোল কার্টিজগুলিকে জায়গায় রেখে মোটর দ্বারা স্ট্যান্ডের প্রস্থ এবং প্রোফাইলের উচ্চতা পরিবর্তন করে। দ্রুত-পরিবর্তন ক্যাসেট সিস্টেমগুলি একটি সম্পূর্ণ টুলিং ক্যাসেট সরিয়ে দেয় এবং মিনিটের মধ্যে আরেকটি সন্নিবেশ করে।
| কনফিগারেশন | পরিবর্তনের সময় | সেরা ফিট |
| শিম-সামঞ্জস্য | 30-60 মিনিট | এক বা দুটি স্থিতিশীল প্রোফাইল, দীর্ঘ রান |
| সার্ভো-নিয়ন্ত্রণযোগ্য | 5-10 মিনিট | তিন থেকে আটটি ওয়েব হাইট |
| দ্রুত পরিবর্তন ক্যাসেট | 2-5 মিনিট | দৈনিক প্রোফাইল পরিবর্তন এবং JIT সময়সূচী |
প্রোডাকশন লাইন থেকে রুল অফ থাম্ব: যদি একটি ওয়েবের উচ্চতা প্রতি মাসে 500 টনের বেশি চলে, একটি ডেডিকেটেড ফিক্সড-রোল জেড মেশিন স্থিতিশীলতার উপর একটি সর্বজনীন লাইনকে হারায়। সেই ভলিউমের নীচে, সামঞ্জস্যযোগ্যতা পেব্যাককে ছোট করে।
পাঞ্চিং হল গণনা করার প্রথম বাধা, কারণ একটি বিভক্ত জেড পুরলিন ছয় থেকে বারোটি ছিদ্র বহন করতে পারে এবং পাঞ্চিং চক্রের সময় লাইনের গতির জন্য সিলিং সেট করে।
প্রাক-পঞ্চড কয়েল সুবিধাজনক দেখায়, কিন্তু প্রকল্পগুলির মধ্যে গর্তের ধরণগুলি পরিবর্তিত হয়। অনলাইন সার্ভো পাঞ্চিং একটি ক্লোজড-লুপ এনকোডারের সাহায্যে কাটা অবস্থানের বিপরীতে প্রতিটি গর্ত নিবন্ধন করে, যা স্ট্রিপের বেধ পরিবর্তন হলেও /-0.5 মিমি এর মধ্যে গর্তের ব্যবধান রাখে। যদি আপনার কয়েল প্রক্রিয়াকরণের সময়সূচীতে পুরলিন্স ছাড়াও সোলার ব্র্যাকেট বা ক্যাবল ট্রে পাঞ্চিং অন্তর্ভুক্ত থাকে, তাহলে পাঞ্চিং হেড গঠনের স্ট্যান্ডের পরিবর্তে নমনীয়তার সিদ্ধান্তে পরিণত হয়।
 সৌর পিভি বন্ধনীর জন্য 8-অক্ষ সার্ভো পাঞ্চিং রোল তৈরির মেশিন একটি 8-অক্ষ সার্ভো পাঞ্চিং সিস্টেমের সাথে সজ্জিত, এই লাইনটি সৌর বন্ধনী প্রোফাইলগুলির জন্য স্বয়ংক্রিয়ভাবে পাঞ্চ অবস্থান এবং প্রোফাইলের প্রস্থ/উচ্চতা সমন্বয় করে। এটি সুনির্দিষ্ট ছিদ্র ব্যবধানের জন্য ক্লোজড-লুপ এনকোডার রেজিস্ট্রেশন অফার করে, এটিকে আদর্শ করে তোলে যখন প্রকল্পের মধ্যে পাঞ্চ প্যাটার্ন পরিবর্তিত হয়। পণ্য দেখুন →
কাট-অফের জন্য, একটি সার্ভো ফ্লাইং শিয়ার পাস লাইনের সাথে শিয়ারকে সিঙ্ক্রোনাইজ করে /-1.0 মিমি দৈর্ঘ্য সহনশীলতা ধরে রাখে। হাইড্রোলিক কাট-অফ ইউনিটগুলি সস্তা তবে সাধারণত /-3 থেকে 5 মিমিতে অবতরণ করে এবং একটি বুর তৈরি করে যা সাইট সমাবেশকে ধীর করে দেয়। সম্পূর্ণ ড্রাইভ এবং নিয়ন্ত্রণ বিন্যাসের সাথে তুলনা করুন প্রোফাইল গঠন মেশিন নির্বাচন গাইড আপনি সরবরাহকারীদের বাছাই করার আগে।
কাটার পরে, purlins গণনা এবং bundling জন্য একটি রান আউট টেবিলে সরানো. একটি স্বয়ংক্রিয় স্ট্র্যাপিং স্টেশন প্রতি শিফটে দুইজন ম্যানুয়াল কর্মীকে প্রতিস্থাপন করে এবং বান্ডিল টান সামঞ্জস্যপূর্ণ রাখে, যা একই ট্রাক পরিবহনের সময় নেস্টিং জ্যামিতি রক্ষা করে যা Z প্রোফাইলগুলিকে আকর্ষণীয় করে তোলে।
 ধাতু বান্ডিল জন্য স্বয়ংক্রিয় প্রোফাইল প্যাকিং এবং strapping মেশিন এই প্যাকিং সিস্টেমটি কাঠের সাপোর্ট স্ট্রিপ দিয়ে বোতাম ফ্লিপিং, ছোট বান্ডিল প্যাকিং এবং বড় বান্ডিল প্যালেটাইজিং স্বয়ংক্রিয় করে। এটি ম্যানুয়াল বান্ডলিং কর্মীদের প্রতিস্থাপন করে এবং সামঞ্জস্যপূর্ণ বান্ডেল টান নিশ্চিত করে, পরিবহনের সময় পুরলিন প্রোফাইলগুলিকে রক্ষা করে এবং ডাউনস্ট্রিম হ্যান্ডলিং উন্নত করে। পণ্য দেখুন →
সরবরাহকারীকে আপনার দীর্ঘতম পুরলিনের জন্য পাঞ্চিং টাইমিং অনুকরণ করতে বলুন। নিয়ন্ত্রণ প্রোগ্রামটি ত্বরণ, হ্রাস এবং কাট-মার্ক অবস্থানের জন্য দায়ী করা উচিত, কেবল গড় পাস লাইনের গতির জন্য নয়।
Z purlin মেশিন সরবরাহকারীদের তুলনা করার দ্রুততম উপায় হল বাণিজ্যিক উদ্ধৃতির আগে তিনটি নথির অনুরোধ করা: রোল ফ্লাওয়ার ড্রয়িং, পাঞ্চিং ডাই লেআউট এবং আপনার নিজের স্টিলের স্ট্রিপ থেকে তৈরি একটি টেস্ট পিস।
আপনি যখন সরঞ্জাম অফার মূল্যায়ন নিম্নলিখিত আদেশ ব্যবহার করুন.
আপনি কমিট করার আগে, ইনস্টল করা রেফারেন্স পর্যালোচনা করুন. সিহুয়ার প্রজেক্ট কেস আর্কাইভ উপরে বর্ণিত একই সার্ভো পাঞ্চিং এবং ফ্লাইং-শিয়ার আর্কিটেকচার সহ ধাতব বিল্ডিং ফ্যাব্রিকেটরগুলিতে সরবরাহ করা সম্পূর্ণ পুর্লিন এবং র্যাক ফর্মিং লাইনগুলি অন্তর্ভুক্ত করে।
চারটি প্রশ্নের সংক্ষিপ্ত উত্তর যা Z purlin মেশিন ক্রয়কে প্রভাবিত করে।
হ্যাঁ। সার্ভো-অ্যাডজাস্টেবল স্ট্যান্ড সহ মাল্টি-প্রোফাইল লাইন বা দ্রুত-পরিবর্তন ক্যাসেটগুলি C, U, Z এবং সিগমা বিভাগের মধ্যে সুইচ করে। একটি ডেডিকেটেড জেড লাইনের তুলনায় ট্রেড-অফটি সামান্য কম সহনশীলতা স্থিতিশীলতা যা কখনো টুলিং পরিবর্তন করে না।
স্ট্যান্ডার্ড লাইন Q235B বা Q355B গ্রেডে 1.5 থেকে 3.0 মিমি হট-ডিপ গ্যালভানাইজড স্টিল স্ট্রিপ পরিচালনা করে। উপরের বেধ ফ্ল্যাঞ্জের প্রস্থ এবং গঠন পাসের সংখ্যার উপর নির্ভর করে। খুব কম পাস ফ্ল্যাঞ্জের টিপসে স্প্রিংব্যাক ঘটায় এবং নেস্টিং ফাঁকগুলিকে অস্থির করে তোলে।
15 মি/মিনিট এ 2.0 মিমি উপাদান এবং ছয় ঘন্টা নেট চলমান সময়ের সাথে, একটি 8-ঘন্টা শিফট প্রায় 5,400 মিটার পুরলিন দৈর্ঘ্য তৈরি করে। কাট দৈর্ঘ্য, গর্ত গণনা এবং স্ট্যাকিং গতি সেই চিত্রটি কমাতে পারে, তাই আপনার নিজের পণ্য মিশ্রণের সাথে পাঞ্চিং চক্রের সময় যাচাই করুন।
Purlin দৈর্ঘ্য সহনশীলতা lapped splices এ খাড়া গতি নিয়ন্ত্রণ করে. ক্লোজড-লুপ দৈর্ঘ্য পরিমাপ সহ একটি সার্ভো ফ্লাইং শিয়ার /-1.0 থেকে 2.0 মিমি ধারণ করে; একটি হাইড্রোলিক শিয়ার সাধারণত /-3 থেকে 5 মিমি এ অবতরণ করে এবং অসামঞ্জস্যপূর্ণ বুর দিক নির্দেশ করে। ক্রমাগত-ছাদ প্রকল্পগুলির জন্য, কঠোর সহনশীলতা সাইটে নিজের জন্য অর্থ প্রদান করে৷৷
প্রশস্ত উপাদান একক decoiler সমতলকরণ মেশিন এবং উভয় পাশে ছোট গর্ত খোঁচা করার জন্য মেশিন ...
বিস্তারিত দেখুন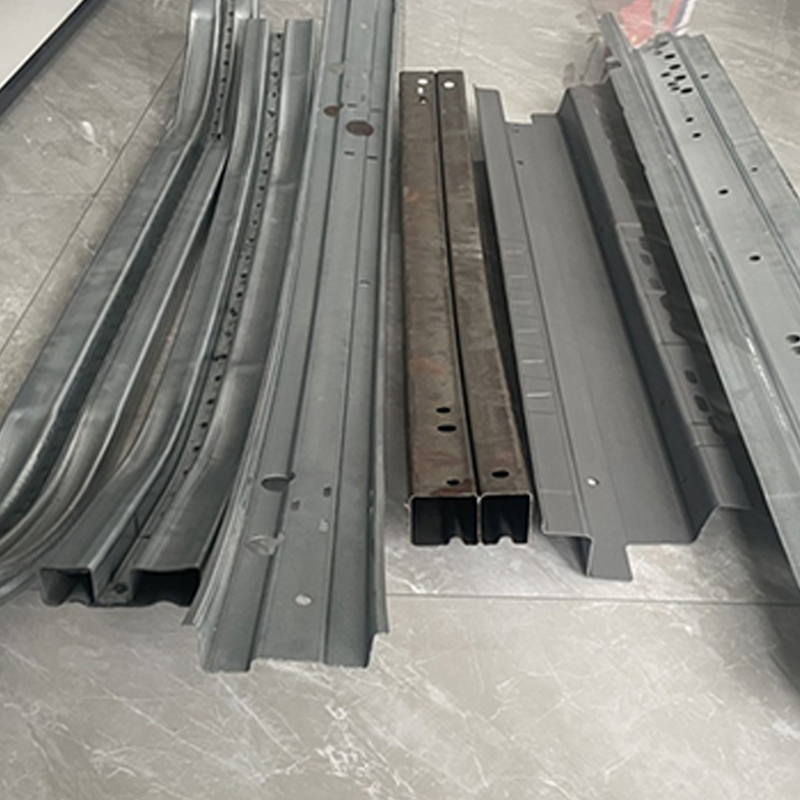
রোলার ডাই ডিসপ্লে অটোমোবাইল সামনে বিরোধী সংঘর্ষ বিম-নমন ছাঁচ বিরোধী সংঘর্ষ মরীচি ঘূর্ণায়মান বাঁক প্রক্রিয়া ...
বিস্তারিত দেখুন
স্বয়ংক্রিয় ঘূর্ণায়মান ডাবল-হেড হাইড্রোলিক ডিকয়লার বিনা-পদার্থ সনাক্তকরণ সহ, প্রতি পাশে 5 টন। লেজারের শক্তি এবং ঢালাই দৈর...
বিস্তারিত দেখুন
স্বয়ংক্রিয় ঘূর্ণায়মান ডাবল-হেড হাইড্রোলিক ডিকয়লার বিনা-পদার্থ সনাক্তকরণ সহ, প্রতি পাশে 5 টন। ক্যাসেট রোল তৈরির মেশিন দ্র...
বিস্তারিত দেখুন
ডাবল-হেড প্রি-পেইন্টেড স্টিল হাইড্রোলিক এক্সপেন্ডিং/কন্ট্রাক্টিং আনকয়লার, ডাবল-হেড গ্যালভানাইজড স্টিল এক্সপেন্ডিং/কন্ট্রাক্টিং আনকয়লার, প্রি-পেইন্টেড স্টিল স্টোরেজ ...
বিস্তারিত দেখুন
সৌর বন্ধনী স্বয়ংক্রিয় পরিবর্তন প্রস্থ রোল গঠন মেশিন স্টোরেজ প্ল্যাটফর্ম এবং রোবোটিক আর্ম সহ উপাদান ডিকয়লার ...
বিস্তারিত দেখুনপ্রয়োজনে আমাদের সাথে যোগাযোগ করতে দ্বিধা করবেন না!
যোগাযোগের তথ্য
পণ্যসমূহ
মোবাইল