শিল্প স্টোরেজ সমাধানের জগতে, শর্তাবলী সোজা আলনা এবং প্যালেট রাক প্রায়ই বিনিময়যোগ্যভাবে ব্যবহার করা হয়। যাইহোক, যখন তাদের উৎপাদনকারী যন্ত্রপাতির কথা আসে, তখন একটি স্বতন্ত্র এবং গুরুত্বপূর্ণ পার্থক্য রয়েছে। একটি মধ্যে পার্থক্য বোঝা খাড়া রাক রোল তৈরির মেশিন এবং a pallet rack roll forming machine is critical for any manufacturer or warehouse operator looking to invest in production equipment. While both are used to create components for storage systems, they are optimized for different profiles, load capacities, and production goals. This article provides a deep-dive, technical comparison to help you determine which machine aligns with your manufacturing requirements.
যন্ত্রপাতি বোঝার জন্য, প্রথমে তাদের তৈরি পণ্যগুলি বুঝতে হবে। একটি প্যালেট র্যাকিং সিস্টেম একটি সম্পূর্ণ কাঠামো, তবে এর মৌলিক উপাদানগুলি হল বিম (অনুভূমিক লোড বহনকারী) এবং আপরাইট (উল্লম্ব ফ্রেম)। "প্যালেট র্যাক রোল ফর্মিং মেশিন" শব্দটি প্রায়শই এই সিস্টেমের জন্য উপাদান তৈরি করে এমন সরঞ্জামগুলির জন্য একটি বিস্তৃত বিভাগ হিসাবে ব্যবহৃত হয়। যাইহোক, সুনির্দিষ্ট শিল্প পরিভাষায়, এই মেশিনটি সাধারণত বিম বা সম্পূর্ণ ফ্রেম কাঠামো তৈরি করার জন্য কনফিগার করা হয়, যখন একটি উত্সর্গীকৃত খাড়া রাক রোল তৈরির মেশিন উল্লম্ব কলাম তৈরি করার জন্য বিশেষভাবে ইঞ্জিনিয়ার করা হয়।
খাড়া, উল্লম্ব ফ্রেম বা কলাম নামেও পরিচিত, যে কোনও র্যাকিং সিস্টেমের কাঠামোগত মেরুদণ্ড। এটি একটি উল্লম্ব সমর্থন যা সঞ্চিত পণ্যগুলির সম্পূর্ণ ওজন বহন করতে হবে, যা বিমগুলি থেকে স্থানান্তরিত হয়। এই উপাদানগুলি তাদের নির্দিষ্ট ক্রস-বিভাগীয় আকার দ্বারা চিহ্নিত করা হয়-প্রায়শই L-আকৃতির, C-আকৃতির, বা একটি বিশেষ ভারী-শুল্ক C-টাইপ-এবং সামঞ্জস্যযোগ্য মরীচি বসানোর জন্য একাধিক খোঁচা ছিদ্র বা স্লটের বৈশিষ্ট্য রয়েছে। পুরো স্টোরেজ সিস্টেমের নিরাপত্তা এবং দীর্ঘায়ুর জন্য খাড়ার নকশা এবং শক্তি সর্বোত্তম।
বিপরীতভাবে, একটি প্যালেট র্যাক হল সম্পূর্ণ কাঠামো যার মধ্যে আপরাইট, বিম এবং তারের সাজসজ্জা রয়েছে। যখন আমরা একটি "প্যালেট র্যাক রোল ফর্মিং মেশিন" নিয়ে আলোচনা করি, এটি প্রায়শই একটি লাইনের জন্য একটি ছাতা শব্দ যা সিস্টেমের আপরাইট এবং কাঠামোগত উপাদান উভয়ই তৈরি করতে পারে, যদিও প্রায়শই, শব্দটি বিশেষভাবে সেই মেশিনকে বোঝায় যা কাঠামোগত বা স্টেপ বিম তৈরি করে। মূল টেকঅ্যাওয়ে হল যে সমস্ত খাড়া র্যাক মেশিনগুলি প্যালেট র্যাক উপাদানগুলি তৈরি করে, সমস্ত প্যালেট র্যাক মেশিন দক্ষতার সাথে বিশেষ খাড়া প্রোফাইল তৈরি করার জন্য ডিজাইন করা হয় না।
এই দুটি মেশিনের মধ্যে পার্থক্য তাদের ইঞ্জিনিয়ারিং, স্টেশন গঠন এবং ক্ষমতার মধ্যে রয়েছে। একটি স্ট্যান্ডার্ড প্যালেট বিম মেশিন তুলনামূলকভাবে সহজবোধ্য, যখন একটি খাড়া র্যাক মেশিন একটি জটিল, উচ্চ-নির্ভুলতার সরঞ্জাম। নীচে প্রযুক্তিগত পার্থক্যগুলির একটি বিশদ ভাঙ্গন রয়েছে।
| বৈশিষ্ট্য | খাড়া রাক রোল তৈরির মেশিন | প্যালেট রাক (বিম) রোল ফর্মিং মেশিন |
|---|---|---|
| প্রাথমিক পণ্য | খাড়া কলাম, উল্লম্ব ফ্রেম (L/C/বিশেষ সি প্রোফাইল) | স্টেপ বিম, ক্রস বিম, অনুভূমিক কাঠামোগত সদস্য |
| জটিলতা | উচ্চ জটিল বাঁক এবং আকারের জন্য আরও গঠনকারী স্টেশন (18-24) প্রয়োজন। | মাঝারি। সহজতর "U" বা "C" চ্যানেলের জ্যামিতির জন্য কম স্টেশনের প্রয়োজন। |
| উপাদান পুরুত্ব | লোড বহন ক্ষমতার জন্য সাধারণত ভারী গেজ (1.5 মিমি পর্যন্ত 3.0 মিমি বা তার বেশি)। | সাধারণত লাইটার গেজ (1.2 মিমি - 2.0 মিমি) যেমন বিম অনুভূমিক লোডকে ভিন্নভাবে সমর্থন করে। |
| পাঞ্চিং এবং হোল প্যাটার্নস | সমালোচনামূলক। টিয়ারড্রপ বা স্লটেড হোলের জন্য উচ্চ-নির্ভুলতা প্রাক-পাঞ্চিং বা ইন-লাইন পাঞ্চিং প্রয়োজন যাতে নির্দিষ্ট ব্যবধান (যেমন, 50 মিমি বা 75 মিমি অন্তর)। | কম জটিল। সংযোগ ক্লিপগুলির জন্য শুধুমাত্র শেষ কাটা এবং সরল গর্তের প্রয়োজন হতে পারে। |
| ড্রাইভ ও ট্রান্সমিশন | ঘন ইস্পাত পরিচালনা করার জন্য উচ্চ টর্কের জন্য প্রায়শই ভারী-শুল্ক গিয়ারবক্স ড্রাইভ ব্যবহার করে। | হালকা উপাদান লোডের কারণে একটি সহজ চেইন ট্রান্সমিশন সিস্টেম ব্যবহার করতে পারে। |
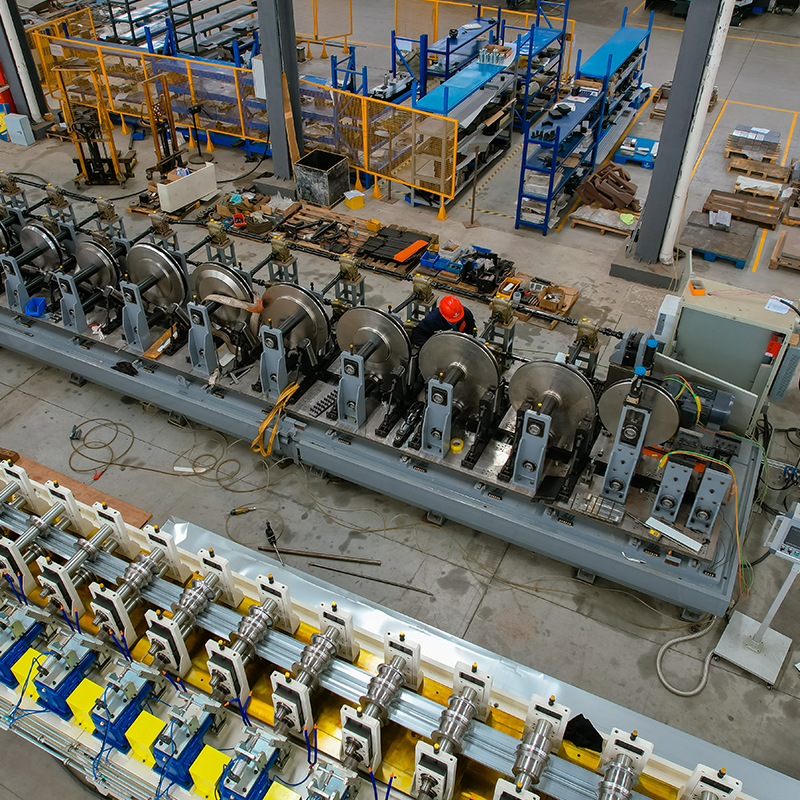
একটি বিশেষ মেশিনে বিনিয়োগ নিশ্চিত করে যে খাড়াটির নির্দিষ্ট জ্যামিতি এবং কাঠামোগত অখণ্ডতা বজায় রাখা হয়। দ খাড়া রাক রোল তৈরির মেশিন শুধুমাত্র একটি আকৃতি উৎপাদনের জন্য নয়; এটি অবশ্যই উচ্চ-বৃদ্ধির স্টোরেজের জন্য প্রয়োজনীয় অনমনীয়তার সাথে ধারাবাহিকভাবে একটি প্রোফাইল তৈরি করতে হবে। গঠনকারী স্টেশনের সংখ্যা, রোলার উপাদান (প্রায়শই উচ্চ কঠোরতা রেটিং সহ GCr15 বা Cr12MoV), এবং মেশিন ফ্রেমের কাঠামোগত শক্তি (প্রায়ই 35-45 মিমি পুরু ইস্পাত প্লেট) সবই মোটা কয়েলের আকার দেওয়ার উল্লেখযোগ্য চাপ সামলাতে ডিজাইন করা হয়েছে।
এই বিশেষীকরণ উপাদান নির্বাচন প্রসারিত. যদিও একটি স্ট্যান্ডার্ড মেশিন গ্যালভানাইজড স্টিল পরিচালনা করতে পারে, খাড়া মেশিনটি উচ্চ-ফলন শক্তির কার্বন ইস্পাত (A570/A572) এবং ভারী-গেজ গ্যালভানাইজড স্টিলের মতো শক্তিশালী উপকরণগুলির জন্য ক্যালিব্রেট করা হয়।
নির্ভুলতা এবং দক্ষতা নিশ্চিত করার জন্য একটি খাড়া র্যাকের জন্য উত্পাদন লাইন এর কনফিগারেশন এবং ঐচ্ছিক উপাদানগুলির মধ্যে উল্লেখযোগ্যভাবে পৃথক।
একটি জন্য একটি সম্পূর্ণ লাইন খাড়া রাক রোল তৈরির মেশিন সাধারণত উন্নত আনুষঙ্গিক সরঞ্জাম অন্তর্ভুক্ত:
আধুনিক খাড়া র্যাক মেশিনের সবচেয়ে মূল্যবান বৈশিষ্ট্যগুলির মধ্যে একটি হল একক মেশিনে একাধিক প্রোফাইল তৈরি করার ক্ষমতা। এটি একটি PLC (সিমেন্স বা অনুরূপ) এর মাধ্যমে নিয়ন্ত্রিত সম্পূর্ণ স্বয়ংক্রিয় প্রস্থ সামঞ্জস্য ব্যবস্থার মাধ্যমে তৈরি করা রোলারগুলির মধ্যে স্পেসারগুলি সামঞ্জস্য করে বা আরও দক্ষতার সাথে অর্জন করা যেতে পারে। এটি প্রস্তুতকারকদের L-শেপ, সি-শেপ বা অন্যান্য বিশেষ খাড়া ডিজাইনের মধ্যে দ্রুত স্যুইচ করতে দেয়, ডাউনটাইম কমিয়ে দেয়। স্ট্যান্ডার্ড প্যালেট বিম মেশিনে সাধারণত এই স্তরের জটিল পুনর্বিন্যাসের অভাব থাকে।
শিল্পে একটি সাধারণ বিভ্রান্তির সমাধান করা অপরিহার্য: কাঠামোগত র্যাকিং এবং রোল-ফর্মড র্যাকিংয়ের মধ্যে পার্থক্য।
A কাঠামোগত racking সিস্টেম ভারী, গরম-ঘূর্ণিত ইস্পাত উপাদান একসঙ্গে ঢালাই বা bolting দ্বারা তৈরি করা হয়. এগুলি মোটা, নিম্ন-গেজ স্টিলগুলি অত্যন্ত ভারী লোড এবং উচ্চ প্রভাব প্রতিরোধের জন্য ডিজাইন করা হয়েছে। এই ধরনের র্যাকিং মজবুত এবং টেকসই, প্রায়শই এমন পরিবেশে ব্যবহৃত হয় যেখানে ফর্কলিফ্ট প্রভাব একটি প্রধান উদ্বেগের বিষয়, কিন্তু এটি উল্লেখযোগ্যভাবে বেশি খরচে এবং দীর্ঘ সময় ধরে আসে।
বিপরীতভাবে, রোল গঠিত racking এই নিবন্ধে আলোচনা করা মেশিনের মাধ্যমে কোল্ড-রোলিং ইস্পাত দ্বারা তৈরি করা হয়। ইস্পাত ঘরের তাপমাত্রায় আকৃতির হয়, শক্তির জন্য তার জ্যামিতির উপর নির্ভর করে। স্ট্রাকচারাল স্টিলের মতো প্রভাব-প্রতিরোধী না হলেও, এটি আরও সাশ্রয়ী, মডুলার এবং সহজে সামঞ্জস্যযোগ্য, এটি নির্বাচনী বা পুশ-ব্যাক র্যাকিং অ্যাপ্লিকেশনগুলির বিস্তৃত পরিসরের জন্য আদর্শ করে তোলে। দ খাড়া রাক রোল তৈরির মেশিন বিশেষভাবে এই কোল্ড-রোল গঠনের প্রক্রিয়ার জন্য ডিজাইন করা হয়েছে, কঠোর লোডের প্রয়োজনীয়তা মেটাতে ইস্পাতের আকৃতি এবং শক্তি অপ্টিমাইজ করে।
কোন মেশিনটি কিনবেন তা নির্ধারণ করার সময়, নির্মাতাদের শুধুমাত্র আউটপুট প্রোফাইলের বাইরে বেশ কয়েকটি কারণের মূল্যায়ন করতে হবে:
শিল্পের অনুশীলনগুলি দেখায় যে রোল-গঠিত র্যাকিং - একটি খাড়া র্যাক মেশিন দ্বারা উত্পাদিত - এমন সুবিধাগুলিতে সবচেয়ে ভাল প্রয়োগ করা হয় যা মৌসুমী, পরিবর্তনশীল পণ্যগুলি সংরক্ষণ করে যেখানে সামঞ্জস্যযোগ্যতা মূল। খুচরা গুদাম এবং থার্ড-পার্টি লজিস্টিকস (3PL) কেন্দ্রগুলি এটিকে সমর্থন করে কারণ বিভিন্ন SKU আকারের জন্য বিমগুলিকে সহজেই 2-ইঞ্চি বৃদ্ধিতে পুনরায় স্থাপন করা যেতে পারে। বিপরীতে, কাঠামোগত ঢালাই ফ্রেম আরও স্থায়ী, উচ্চ-প্রভাব সঞ্চয় পরিস্থিতির জন্য উপযুক্ত।
প্রাথমিক আউটপুট হল উল্লম্ব কলাম, বা খাড়া, প্যালেট র্যাকিং সিস্টেমে ব্যবহৃত হয়। এগুলি হল প্রধান উল্লম্ব সমর্থন যা লোড বহন করে।
হ্যাঁ, অনেক আধুনিক মেশিনগুলিকে সামঞ্জস্যযোগ্য স্পেসার বা স্বয়ংক্রিয় প্রস্থ সামঞ্জস্য ব্যবস্থার সাথে ডিজাইন করা হয়েছে, যা তাদের বিভিন্ন প্রোফাইল যেমন এল-শেপ, সি-শেপ, বা বিশেষ ভারী-শুল্ক ডিজাইন তৈরি করতে দেয়।
অগত্যা. যদিও তারা সম্পর্কিত, খাড়া মেশিন একটি বিশেষ উপসেট। একটি "প্যালেট র্যাক মেশিন" একটি বিস্তৃত শব্দ যা প্রায়শই বীম উত্পাদনকারী মেশিনকে বোঝায়। খাড়া মেশিনটি বিশেষভাবে জটিল উল্লম্ব ফ্রেমের জন্য ডিজাইন করা হয়েছে।
কনফিগারেশনের উপর নির্ভর করে, এই মেশিনগুলি সাধারণত ভারী-শুল্ক অ্যাপ্লিকেশনের জন্য 1.5 মিমি থেকে 3.0 মিমি বা তার বেশি বেধ পরিচালনা করে।
প্রশস্ত উপাদান একক decoiler সমতলকরণ মেশিন এবং উভয় পাশে ছোট গর্ত খোঁচা করার জন্য মেশিন ...
বিস্তারিত দেখুন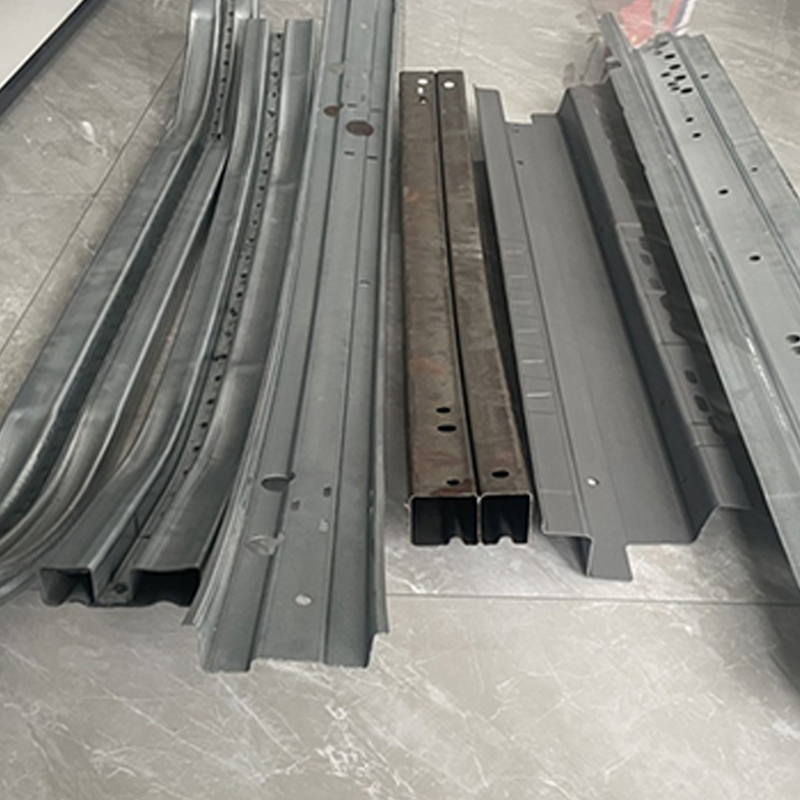
রোলার ডাই ডিসপ্লে অটোমোবাইল সামনে বিরোধী সংঘর্ষ বিম-নমন ছাঁচ বিরোধী সংঘর্ষ মরীচি ঘূর্ণায়মান বাঁক প্রক্রিয়া ...
বিস্তারিত দেখুন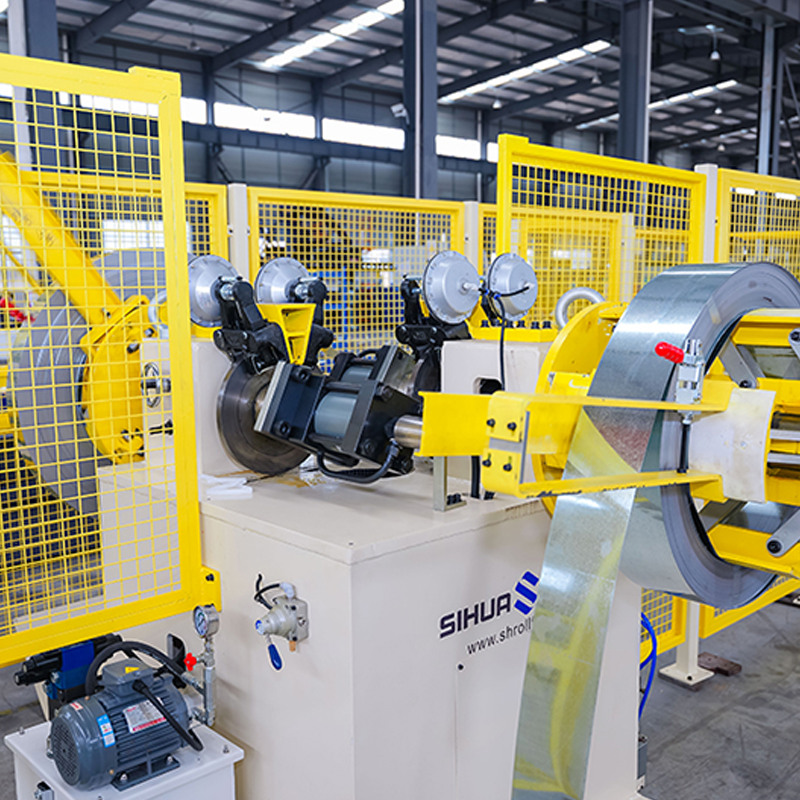
স্বয়ংক্রিয় ঘূর্ণায়মান ডাবল-হেড হাইড্রোলিক ডিকয়লার বিনা-পদার্থ সনাক্তকরণ সহ, প্রতি পাশে 5 টন। লেজারের শক্তি এবং ঢালাই দৈর...
বিস্তারিত দেখুন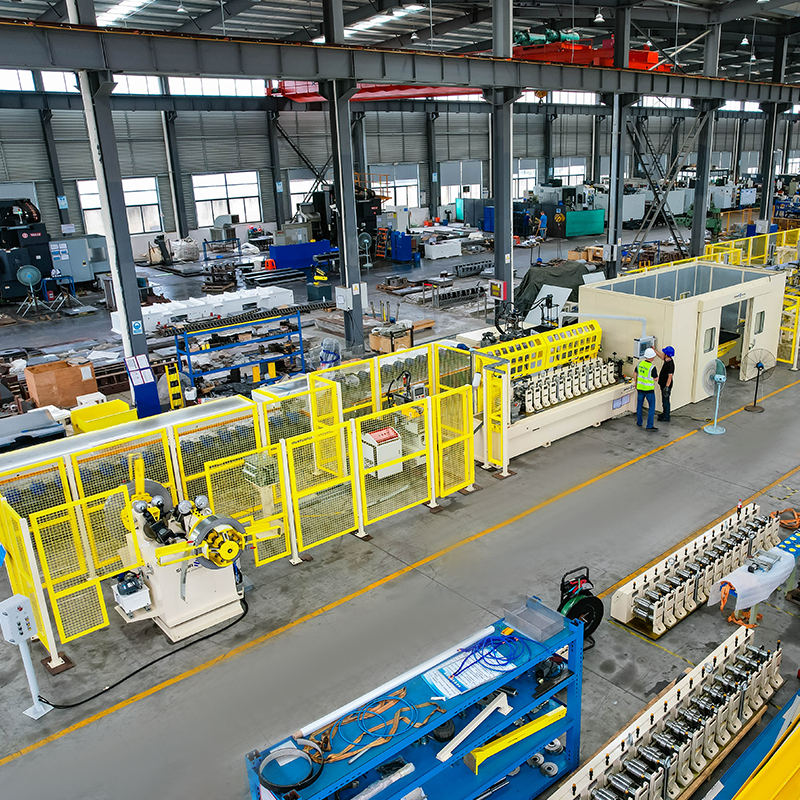
স্বয়ংক্রিয় ঘূর্ণায়মান ডাবল-হেড হাইড্রোলিক ডিকয়লার বিনা-পদার্থ সনাক্তকরণ সহ, প্রতি পাশে 5 টন। ক্যাসেট রোল তৈরির মেশিন দ্র...
বিস্তারিত দেখুন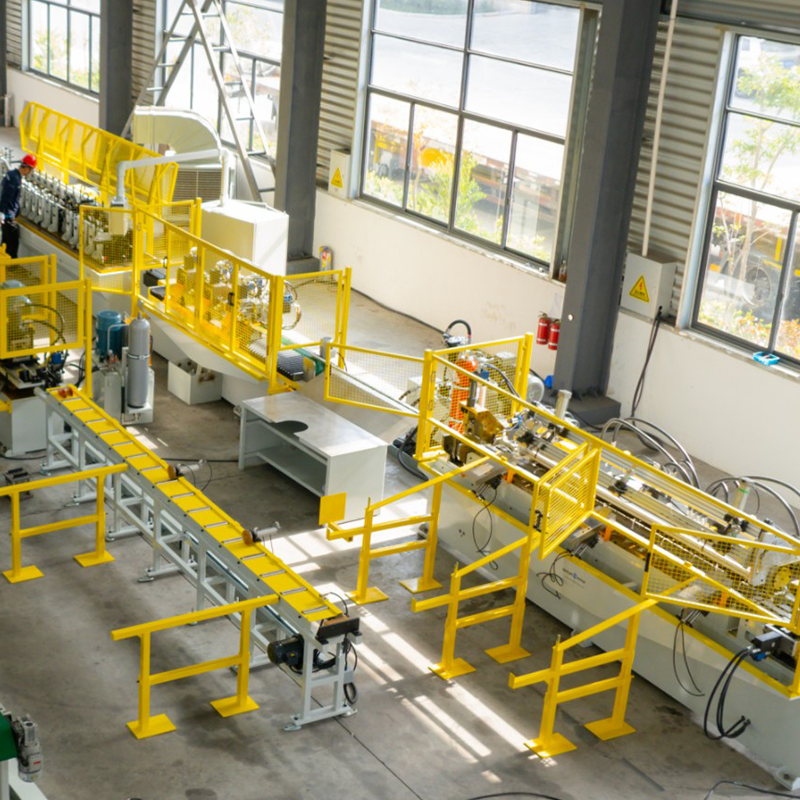
ডাবল-হেড প্রি-পেইন্টেড স্টিল হাইড্রোলিক এক্সপেন্ডিং/কন্ট্রাক্টিং আনকয়লার, ডাবল-হেড গ্যালভানাইজড স্টিল এক্সপেন্ডিং/কন্ট্রাক্টিং আনকয়লার, প্রি-পেইন্টেড স্টিল স্টোরেজ ...
বিস্তারিত দেখুন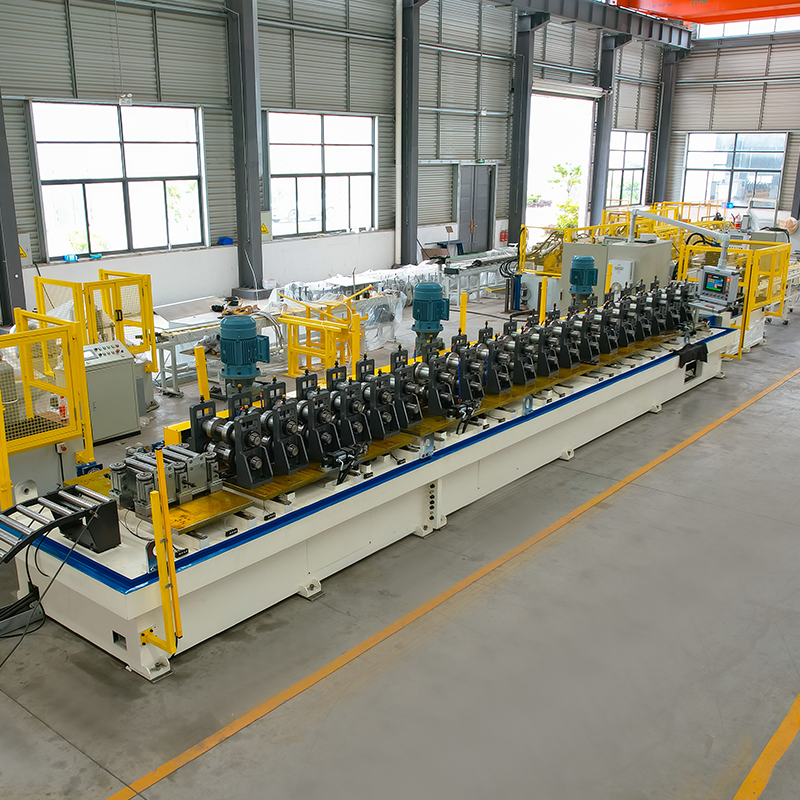
সৌর বন্ধনী স্বয়ংক্রিয় পরিবর্তন প্রস্থ রোল গঠন মেশিন স্টোরেজ প্ল্যাটফর্ম এবং রোবোটিক আর্ম সহ উপাদান ডিকয়লার ...
বিস্তারিত দেখুনপ্রয়োজনে আমাদের সাথে যোগাযোগ করতে দ্বিধা করবেন না!
যোগাযোগের তথ্য
পণ্যসমূহ
মোবাইল